
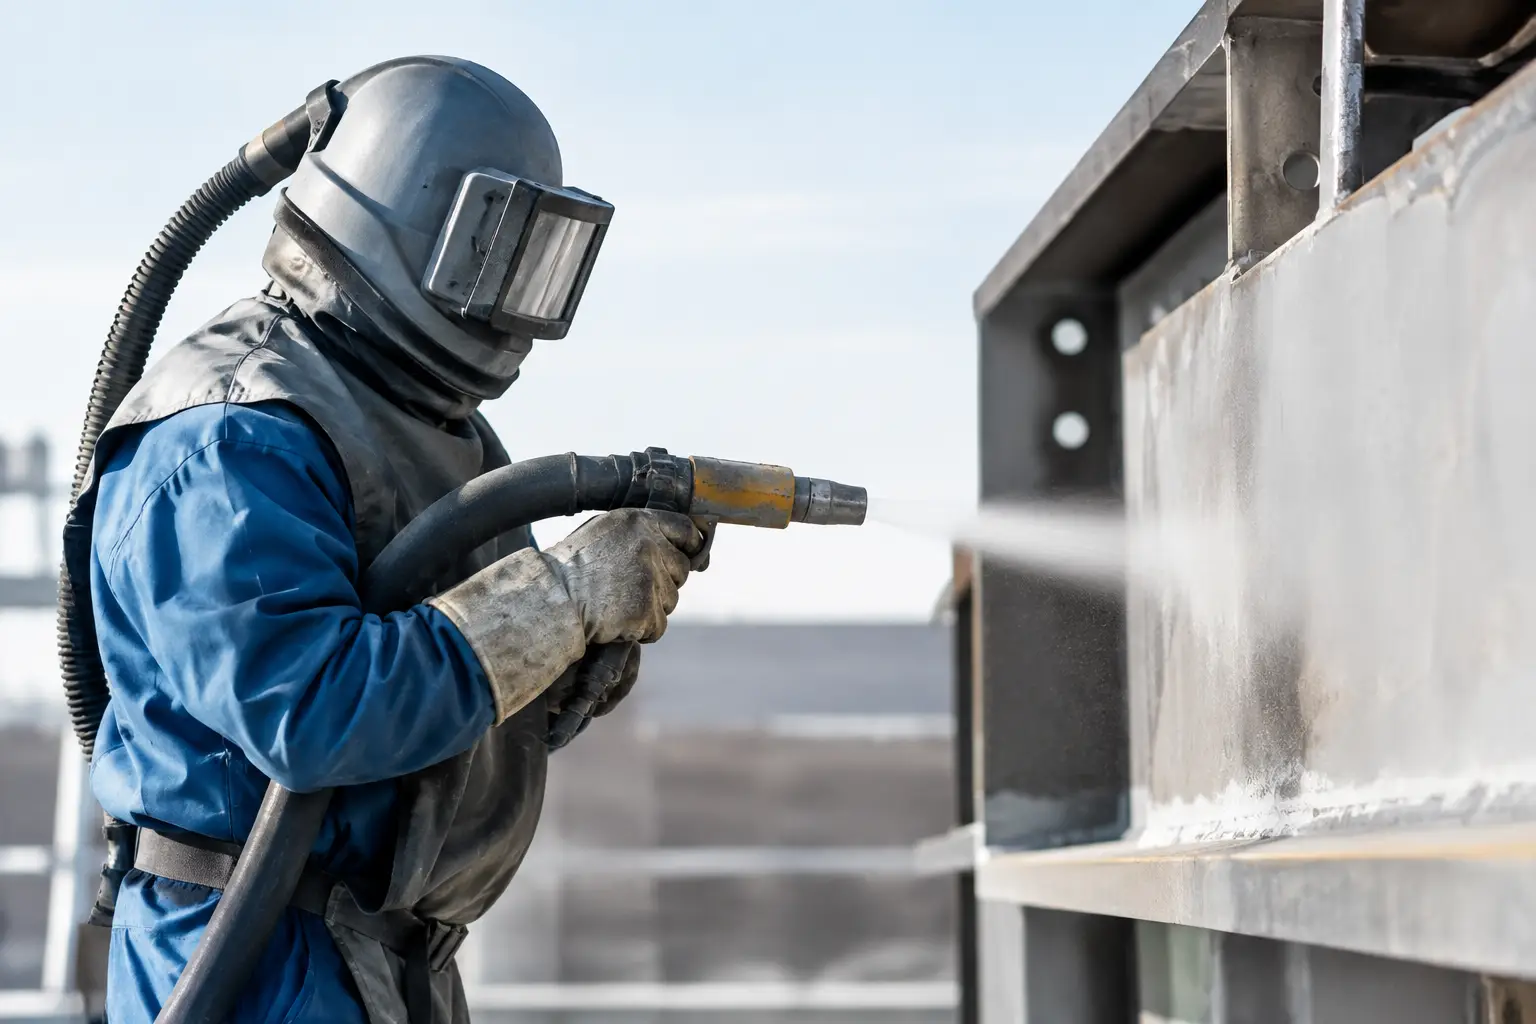
Uma peça pode sair do jateamento com o perfil de rugosidade correto e, ainda assim, falhar na pintura, na metalização ou na montagem. Em muitos casos, a causa está em resíduos que não são visíveis a olho nu. Saber como evitar contaminação no jateamento exige controlar o sistema inteiro: abrasivo, ar comprimido, equipamento, ambiente, peça e rotina de recuperação.
Contaminação não é apenas a presença de poeira sobre o substrato. Óleo, umidade, sais, partículas ferrosas, abrasivo degradado, resíduos de tinta e materiais de uma operação anterior podem alterar o acabamento e comprometer a aderência de revestimentos. A prevenção começa antes do acionamento do equipamento, com critérios técnicos, e não por tentativa e erro.
Como evitar contaminação no jateamento desde a preparação
O primeiro controle está na própria peça. Superfícies com óleo de corte, graxa de usinagem, silicone, cera ou resíduos de processo não devem seguir diretamente para o jateamento. O impacto abrasivo pode espalhar esses contaminantes, pressioná-los contra irregularidades da superfície ou transferi-los para o circuito de recuperação.
A etapa de desengraxe deve ser compatível com o material da peça e com o revestimento posterior. Após essa limpeza, é necessário evitar o manuseio sem proteção adequada. Luvas contaminadas por óleo, bancadas sujas e dispositivos de fixação com resíduos são fontes frequentes de retrabalho, especialmente em peças que receberão pintura industrial, galvanização, aspersão térmica ou tratamento de precisão.
Em substratos metálicos, também é preciso avaliar a presença de sais solúveis e produtos de corrosão. O jateamento remove a camada superficial, mas não substitui uma preparação química ou uma lavagem quando há contaminação salina relevante. Em aplicações com exigência elevada de proteção anticorrosiva, a verificação deve fazer parte do plano de inspeção.
Separe processos que não podem compartilhar o mesmo circuito
Uma cabine ou sistema de recuperação utilizado para remover tinta pode não ser adequado para preparar peças destinadas a acabamento fino. Da mesma forma, uma operação com aço carbono pode transferir partículas ferrosas para componentes de inox, alumínio ou ligas não ferrosas. Essa transferência pode provocar pontos de corrosão, alteração visual e reprovação do produto acabado.
A segregação pode ocorrer por cabine, por recuperador, por lote de abrasivo ou por procedimento de limpeza entre aplicações. A solução depende do volume, da criticidade da peça e do nível de pureza exigido. Em linhas com trabalhos variados, identificar cada abrasivo, registrar seu uso e impedir misturas acidentais reduz perdas que costumam aparecer apenas na etapa seguinte do processo.
Controle o abrasivo e a recuperação
O abrasivo é um componente de processo. Sua granulometria, geometria, dureza, limpeza e condição de reutilização influenciam diretamente a superfície gerada. Quando o material está contaminado por pó fino, fragmentos de revestimento, partículas metálicas ou óleo, ele deixa de entregar um resultado repetível.
Abrasivos recicláveis exigem um sistema de recuperação dimensionado para separar contaminantes sem descartar material útil em excesso. Um classificador mal regulado pode permitir o retorno de finos à operação. Esses finos reduzem a energia efetiva de impacto, elevam a geração de poeira e podem se depositar sobre a peça. Por outro lado, uma regulagem agressiva demais aumenta o consumo de abrasivo e o custo por metro quadrado processado.
A inspeção do abrasivo deve considerar aparência, distribuição granulométrica e presença de materiais estranhos. Não basta observar se ainda há volume no reservatório. Um abrasivo quebrado ou com mistura de granulometrias pode produzir perfil irregular, enquanto resíduos de tinta e ferrugem recirculados podem contaminar peças posteriores.
Em processos de alta exigência, vale definir critérios de descarte e reposição parcial do abrasivo. A frequência não é fixa: depende da pressão de trabalho, do tipo de material jateado, da capacidade do recuperador e do número de ciclos suportados pelo abrasivo escolhido. O objetivo é manter desempenho e limpeza, não prolongar o uso até a perda de controle.
Escolha o abrasivo conforme o substrato e o acabamento
A compatibilidade entre abrasivo e peça é decisiva. Um material inadequado pode incrustar partículas, gerar contaminação cruzada ou criar um perfil de ancoragem incompatível com a espessura do revestimento posterior. Peças em aço carbono, inox, alumínio, ferro fundido, vidro e componentes técnicos demandam análises distintas.
A escolha deve considerar, em conjunto, a geometria do grão, a dureza, a granulometria, a velocidade de impacto e o objetivo final. Abrasivos angulares tendem a favorecer remoção e perfil mais incisivo, enquanto mídias esféricas atuam de outra forma sobre a superfície. Não existe um abrasivo universal para todas as aplicações. Há uma especificação coerente com o resultado requerido e com o equipamento disponível.
Trate o ar comprimido como parte da qualidade superficial
Óleo e água no ar comprimido são causas clássicas de contaminação no jateamento por pressão e sucção. Eles podem chegar à peça pela mangueira, aderir ao abrasivo e formar depósitos que inviabilizam a aplicação posterior de tinta. Quando o problema ocorre de forma intermitente, a origem costuma estar no compressor, no reservatório, no secador, nos filtros saturados ou no ponto de drenagem negligenciado.
O sistema deve fornecer ar com vazão e pressão compatíveis com o bico, mas também com o nível de limpeza exigido. Instalar filtros sem acompanhar a manutenção não resolve a causa. Elementos coalescentes, separadores de água e secadores precisam ser selecionados conforme a condição real da rede e substituídos dentro da rotina preventiva.
A drenagem do compressor e dos reservatórios merece atenção especial. Em ambientes com grande variação de temperatura ou alta umidade, a condensação aumenta e pode alcançar a linha de jateamento. Inspecione também mangueiras, conexões e engates. Componentes desgastados acumulam sujeira, podem liberar partículas e criam perdas de pressão que levam o operador a compensar o processo de forma inadequada.
Mantenha cabine, bicos e mangueiras sob controle
A cabine de jateamento não é apenas um invólucro de contenção. Ela participa da limpeza do processo. Vedações danificadas, exaustão insuficiente e acúmulo de pó em áreas internas favorecem a deposição de contaminantes na peça recém-tratada. Uma corrente de ar mal ajustada também pode recircular pó no interior da cabine, reduzindo a visibilidade e a qualidade do acabamento.
A limpeza interna deve incluir paredes, piso, suportes, ganchos, esteiras e áreas de carregamento. O uso de ar comprimido para espalhar pó sem coleta adequada apenas desloca o contaminante. A remoção deve seguir um método que preserve a limpeza do ambiente e não devolva finos ao circuito produtivo.
Bicos de jateamento desgastados alteram o padrão do jato, consomem mais ar e reduzem a eficiência de limpeza. O efeito pode ser confundido com problema de abrasivo ou de pressão. Medir periodicamente o diâmetro interno do bico e substituir a peça no limite definido evita variações no processo. Mangueiras com revestimento interno degradado também merecem substituição antes que soltem partículas no fluxo.
Defina uma rotina de inspeção antes da liberação
A prevenção efetiva depende de critérios verificáveis. Depois do jateamento, a peça deve ser avaliada quanto à limpeza visual, ao perfil de superfície e à ausência de pó ou resíduos. Quando houver pintura posterior, a janela entre jatear e revestir precisa ser controlada. Uma superfície limpa pode reoxidar ou receber contaminantes do ambiente se permanecer exposta por tempo excessivo.
A inspeção visual é necessária, mas não resolve tudo. Para processos críticos, podem ser aplicados testes de pó, verificação de sais, medição de rugosidade e controles específicos de acordo com a norma do cliente ou a especificação de engenharia. O ponto central é definir o que será medido antes de iniciar a produção, e não depois de identificar falhas no revestimento.
Também é recomendável registrar pressão de trabalho, consumo de abrasivo, condição dos filtros, troca de bicos, limpeza da cabine e resultado das inspeções. Esses dados ajudam a localizar a origem de uma não conformidade e evitam que a equipe trate sintomas isolados. Se a superfície mudou, alguma variável do sistema mudou junto.
Para reduzir contaminação de forma consistente, especifique o abrasivo, o equipamento e os acessórios como um conjunto operacional. A Minerjato apoia essa definição técnica considerando substrato, acabamento desejado, tipo de jateamento e condições reais da operação. Quando cada variável é controlada antes da produção, o jateamento deixa de ser uma etapa de remoção e passa a entregar uma superfície previsível para o próximo processo.
Fale com a Minerjato para avaliar abrasivos e componentes para o seu processo de jateamento.