
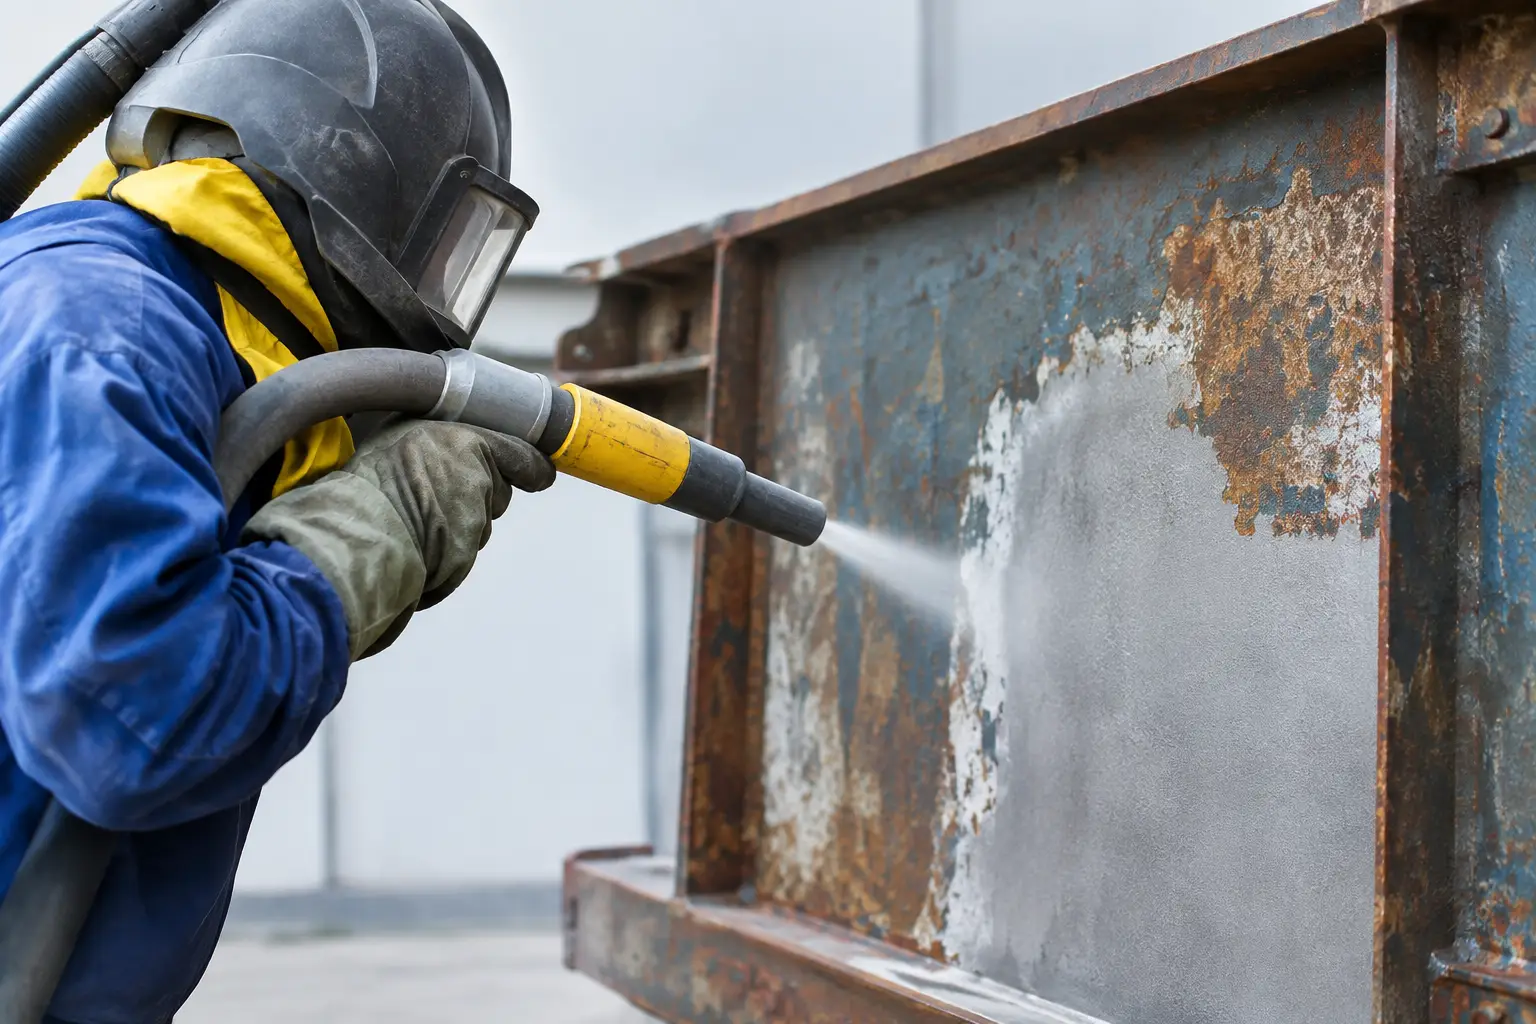
Quando uma peça chega à linha com tinta descascando, corrosão sob o revestimento ou várias camadas acumuladas, o objetivo não é apenas deixar o metal visível. Saber como remover pintura com jateamento exige definir o grau de limpeza, controlar o perfil superficial e preservar o substrato para a etapa seguinte.
O jateamento abrasivo acelera partículas contra a superfície para romper e remover o revestimento. O resultado depende da interação entre a tinta, o material da peça, o abrasivo, a pressão efetiva no bico, a vazão de ar, a distância de trabalho, o ângulo de incidência e a condição do equipamento. Por isso, não existe uma única regulagem adequada para toda pintura industrial.
Como remover pintura com jateamento sem comprometer a peça
A preparação começa pela identificação do substrato e do revestimento existente. Uma estrutura robusta de aço carbono admite condições diferentes das usadas em uma chapa fina, peça fundida, componente de alumínio ou superfície com tolerância dimensional restrita. Espessura, geometria, soldas, bordas, áreas usinadas e pontos que precisam de mascaramento devem entrar na avaliação.
Também é necessário conhecer, tanto quanto possível, o sistema de pintura que será removido. Tipo, espessura, aderência, idade e número de demãos alteram a resistência ao impacto. Revestimentos antigos ou de composição desconhecida ainda exigem avaliação de risco antes do início, porque a poeira e o resíduo podem carregar componentes da própria tinta, da corrosão e do substrato.
Defina o resultado esperado antes de regular a máquina. Uma manutenção localizada pode aceitar a permanência de revestimento firmemente aderido quando a especificação permitir. Outros serviços exigem remoção completa, um grau de limpeza mais rigoroso e um perfil compatível com o novo sistema de pintura. A condição de aceitação deve vir do projeto, da especificação do revestimento ou do responsável técnico pela aplicação.
Grau de limpeza e perfil de rugosidade são controles diferentes
O grau de limpeza descreve quanto de tinta, carepa, ferrugem e outros materiais visíveis pode permanecer. O perfil de rugosidade descreve a topografia criada na superfície. Uma peça pode parecer limpa e ainda apresentar perfil inadequado, sais solúveis, poeira ou contaminação oleosa; também pode atingir um perfil profundo sem alcançar o grau de limpeza exigido.
Por isso, a inspeção precisa verificar critérios separados. O aspecto visual deve ser comparado ao padrão especificado, enquanto o perfil deve ser medido pelo método previsto para o serviço. Quando houver risco de contaminantes não visíveis, a avaliação deve incluir os ensaios definidos pela especificação. O jateamento não substitui a desengraxe: óleo e graxa precisam ser removidos antes para evitar que sejam espalhados ou incorporados à superfície.
Escolha o abrasivo pela aplicação e pelo acabamento exigido
Granulometria, forma, dureza, densidade e condição do abrasivo influenciam a taxa de remoção, o perfil, a geração de pó e o desgaste do sistema. A escolha entre os abrasivos para jateamento deve partir do substrato, do revestimento, do resultado especificado e do equipamento disponível.
Partículas angulares costumam favorecer ação de corte e geração de perfil. Mídias mais arredondadas transferem energia por outro mecanismo e podem ser indicadas em processos e acabamentos específicos. Essa diferença não autoriza escolher somente pelo formato: material, dureza, tamanho, velocidade e condição da mistura alteram o comportamento real sobre a peça.
Partículas maiores têm mais massa individual e podem ajudar na remoção de camadas resistentes quando a peça suporta o impacto. Porém, podem elevar a rugosidade, dificultar o acesso a detalhes e aumentar o risco de deformação. Granulometrias menores dão mais controle em geometrias delicadas, mas podem reduzir a produtividade em revestimentos espessos. Um teste representativo é a forma segura de ajustar essa relação.
O custo também precisa considerar consumo por área tratada, capacidade de recuperação, quebra, geração de finos, tempo de ciclo e desgaste de mangueiras, válvulas e bicos. O menor preço por saco ou tonelada não demonstra, sozinho, o menor custo de processo.
Controle a pressão no bico e a vazão de ar
A pressão indicada no compressor não representa necessariamente a energia disponível na superfície. Mangueiras longas ou subdimensionadas, conexões restritivas, umidade, filtros saturados e vazamentos criam perdas. Quando a tinta demora a sair, elevar a regulagem sem diagnosticar o circuito pode aumentar o consumo e a agressividade sem resolver a causa.
O diâmetro e o estado dos bicos para jateamento também precisam de controle. À medida que o orifício se desgasta, o consumo de ar aumenta e o padrão do jato muda. Se o compressor não sustentar a vazão necessária, a pressão dinâmica cai e a produtividade se torna irregular.
Distância e ângulo de trabalho completam a regulagem. Maior concentração de energia pode acelerar a remoção, mas também aumenta o risco de aquecimento localizado, deformação e perfil excessivo. A técnica deve manter passadas uniformes e respeitar cantos, bordas, soldas, cavidades e outras regiões onde o jato se comporta de forma diferente.
Processo a seco ou úmido depende do serviço
O jateamento úmido pode ajudar no controle de poeira em determinadas aplicações, enquanto o processo a seco facilita outras rotinas de recuperação e preparação. A escolha depende do substrato, do revestimento, do ambiente de trabalho, da contenção disponível, do tratamento do resíduo e do risco de oxidação rápida. Nenhuma das duas alternativas elimina a necessidade de qualificar o processo e inspecionar a superfície final.
Evite deformação e rugosidade acima do especificado
Chapas finas, perfis leves e peças com baixa massa dissipam menos calor e respondem mais rapidamente ao impacto. Pressão excessiva, abrasivo agressivo ou permanência do jato em um único ponto pode provocar empenamento, remover material além do previsto e alterar dimensões funcionais.
O perfil de ancoragem deve ser compatível com a espessura e com a capacidade de cobertura do revestimento novo. Rugosidade insuficiente pode limitar a aderência. Rugosidade profunda demais cria picos difíceis de cobrir, eleva o consumo de tinta e pode deixar pontos vulneráveis. O valor correto é o indicado pelo sistema de pintura e pela especificação do serviço.
Antes de liberar a produção, faça um teste em corpo de prova equivalente ou em uma região não crítica. Valide a velocidade de remoção, o aspecto do substrato, o perfil obtido e a resposta de bordas e detalhes. Se a peça for sensível, comece com uma condição conservadora e ajuste uma variável por vez.
Execute uma sequência operacional controlada
Uma rotina simples ajuda a separar problema de regulagem, falha de equipamento e variação do material:
- Antes do jateamento: confirme substrato, revestimento, área protegida, resultado especificado e riscos do resíduo.
- Prepare a superfície: remova óleo, graxa e contaminantes incompatíveis com o processo.
- Inspecione o sistema: verifique compressor, tratamento de ar, mangueiras, conexões, dosagem, porta-bico, bico, cabine e exaustão.
- Faça um teste: registre abrasivo, pressão dinâmica, distância, ângulo, velocidade de avanço e resultado obtido.
- Trabalhe com uniformidade: mantenha sobreposição e movimento constantes, sem concentrar o jato em um ponto.
- Inspecione durante o serviço: dê atenção a soldas, cantos, frestas, cavidades, bordas e regiões sombreadas.
- Limpe e avalie: retire poeira e abrasivo residual antes de aceitar o grau de limpeza e medir o perfil.
Em processos repetitivos, registre consumo de abrasivo, tempo de ciclo, desgaste do bico e não conformidades. Esses dados mostram quando a mistura operacional, o equipamento ou a técnica deixaram de reproduzir a condição aprovada.
Inspecione antes que a superfície volte a oxidar
Depois do jateamento, use iluminação adequada e examine toda a área preparada. Resíduos de tinta, produtos de corrosão e falhas em regiões de difícil acesso podem ficar escondidos sob poeira. A limpeza final precisa seguir o método previsto para não recontaminar a peça.
Se a superfície seguir para pintura, controle o intervalo entre preparação e aplicação. Aço exposto pode apresentar oxidação rápida conforme umidade, temperatura da peça e condições do ambiente. O revestimento deve ser aplicado dentro da janela e das condições definidas pelo fabricante e pela especificação, depois que a superfície for aceita.
Quando houver sais, contaminação química ou exposição severa, a aparência visual não basta. Use os critérios e ensaios previstos pelo responsável técnico. A liberação deve registrar o padrão de limpeza, o perfil, as condições ambientais e qualquer tratamento complementar exigido.
Segurança, poeira e destinação de resíduos
Remover pintura com jateamento projeta partículas em alta velocidade e gera um resíduo composto pelo abrasivo, pela tinta removida, pela corrosão e por material do substrato. A caracterização desse conjunto orienta contenção, coleta, armazenamento, transporte e destinação.
A análise de risco deve considerar a composição do abrasivo e do revestimento, o local, o nível de confinamento e as pessoas expostas. Cabine ou contenção adequadas, exaustão, manutenção de filtros, intertravamentos e controle de acesso são medidas de engenharia essenciais. O controle de poeira no jateamento industrial protege a equipe e também reduz contaminação de máquinas e áreas vizinhas.
Proteção respiratória, capacete ou vestimenta de jateamento, proteção auditiva, luvas e calçados devem ser definidos para os riscos reais da operação. Equipamento de proteção individual complementa os controles de engenharia e o procedimento; ele não corrige vazamento, exaustão insuficiente ou resíduo sem caracterização.
Quando revisar a especificação do processo
Se a remoção fica lenta, o consumo de abrasivo aumenta, o bico se desgasta rapidamente ou a pintura nova apresenta falha precoce, revise o conjunto de variáveis. Trocar apenas o abrasivo ou elevar a pressão pode mascarar perdas de ar, contaminação, granulometria instável, técnica inadequada ou um grau de limpeza incompatível com a nova pintura.
Compare o resultado atual com a condição aprovada no teste inicial. Verifique o tipo e o estado do revestimento, o substrato, a mistura abrasiva, a pressão dinâmica, a vazão, o desgaste do bico, a distância, o ângulo, o ambiente e os critérios de inspeção. A correção deve atacar a causa medida, não apenas o sintoma percebido pelo operador.
O que informar em uma cotação técnica
Para orientar a seleção de abrasivo, equipamento e acessórios, informe:
- material, espessura e geometria da peça;
- tipo, condição e espessura aproximada da pintura;
- presença de corrosão e contaminantes;
- grau de limpeza e perfil exigidos;
- volume de produção e tempo de ciclo esperado;
- máquina, compressor, bico e sistema de recuperação disponíveis;
- ambiente de operação, contenção e destinação prevista para o resíduo.
A Minerjato pode avaliar esses dados como um sistema e apoiar a definição inicial de abrasivos, equipamentos, reposição, acessórios pneumáticos e proteção do operador. A condição final deve ser validada pelo responsável pelo processo e pelos testes exigidos para a peça e para o revestimento.
Fale com a Minerjato e envie os dados da aplicação para uma cotação técnica.