
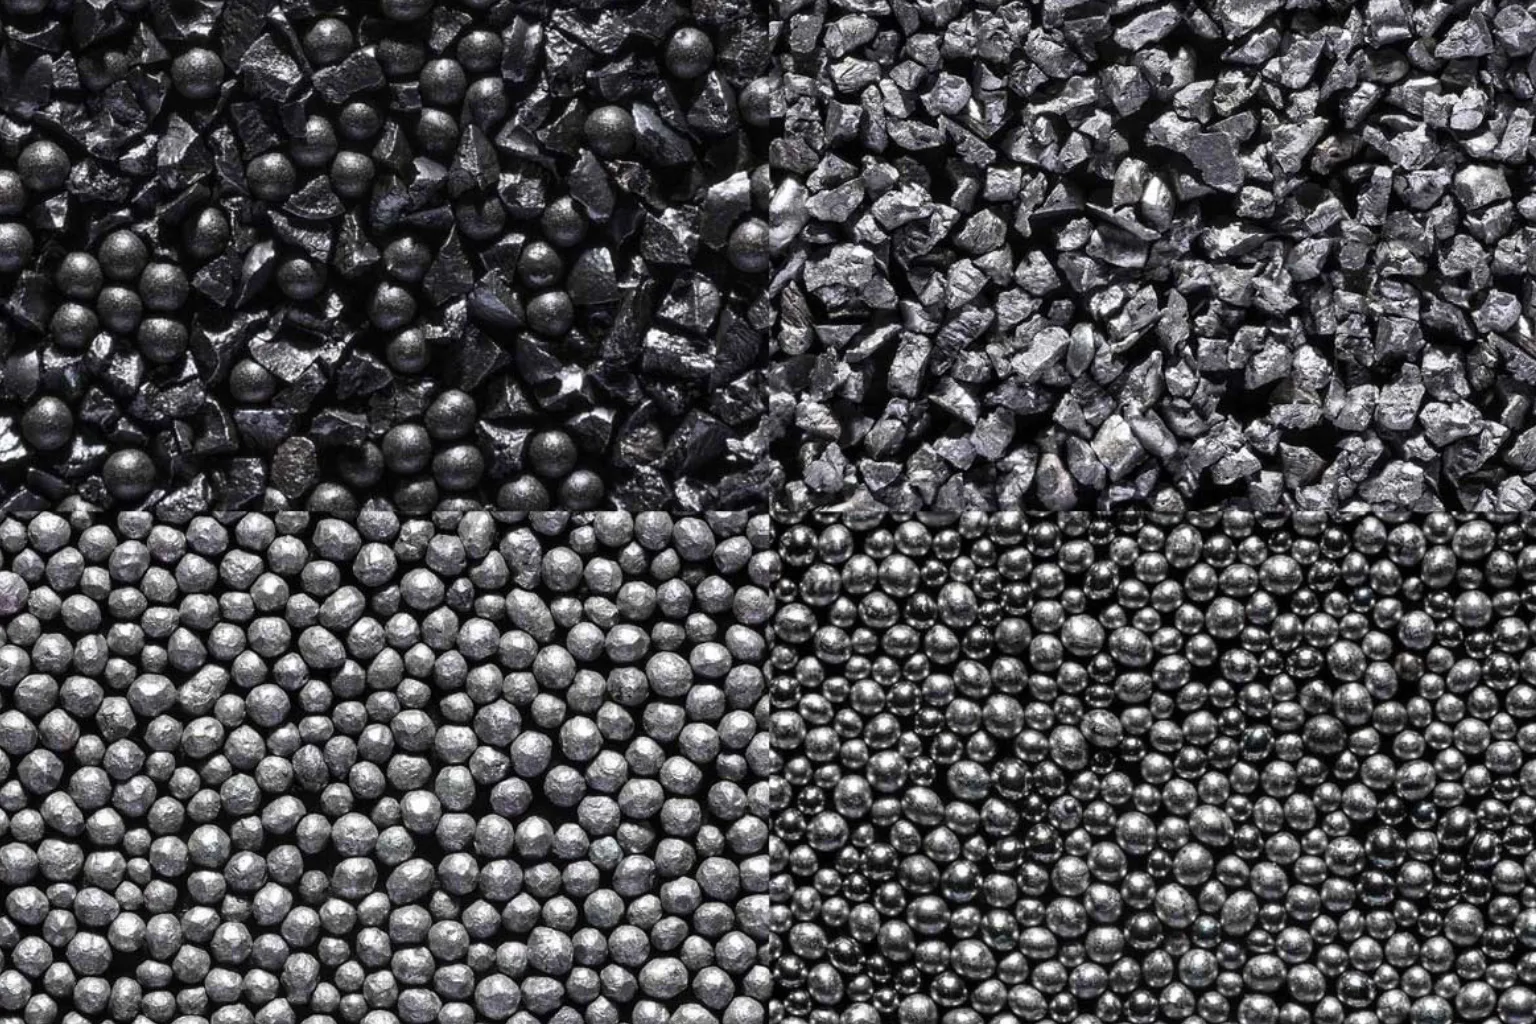
Uma falha por fadiga raramente começa como uma falha visível. Ela pode se iniciar em pontos de concentração de tensão, microdefeitos superficiais ou regiões submetidas a esforços cíclicos. No shot peening, impactos controlados provocam deformação plástica superficial e induzem tensões residuais compressivas que podem contribuir para retardar a nucleação e a propagação de trincas.
O resultado, porém, não depende apenas de colocar granalha em uma máquina de jateamento. Forma, tamanho, dureza e condição da mídia precisam ser compatíveis com velocidade de lançamento, ângulo, fluxo, cobertura, geometria da peça e critérios de aceitação. Se uma dessas variáveis for definida por tentativa, o processo pode perder repetibilidade, produzir dano superficial ou não atingir a condição especificada.
Shot peening não é limpeza por jateamento
No jateamento abrasivo convencional, o objetivo pode ser remover óxidos, tinta, carepa ou contaminantes e criar perfil para revestimento. No shot peening, o objetivo principal é mecânico: modificar o estado de tensões da camada superficial por impactos repetidos e controlados, sem usar a remoção de material como resultado de processo.
Cada impacto produz uma pequena indentação. A sobreposição dessas marcas, dentro de intensidade e cobertura definidas, altera a resposta superficial da peça. Molas, engrenagens, eixos, virabrequins, bielas e outros componentes sujeitos a carga cíclica podem receber esse tratamento quando ele estiver previsto no desenho, na especificação do cliente ou no roteiro de fabricação.
Isso também explica por que mídia angular de corte, adequada a várias operações de limpeza e preparação, não deve ser escolhida automaticamente para peening. A mídia precisa atender aos limites de forma e integridade da especificação aplicável. Na granalha de aço fundido usada para shot peening, a geometria predominantemente esférica favorece impactos mais uniformes, enquanto partículas quebradas ou angulares fora dos limites podem criar indentações indesejadas e comprometer o controle.
Como especificar granalha de aço para shot peening
A granalha de aço esférica pode oferecer boa transferência de energia e recuperação em circuito fechado. Isso não torna qualquer granalha esférica adequada ao processo. Composição, dureza, faixa granulométrica, forma, defeitos, contaminação e estabilidade da mistura operacional devem ser compatíveis com a especificação da peça.
A seleção começa pelo requisito de processo, não pelo estoque disponível. Material, dureza superficial, geometria, espessura, regiões mascaradas e condição anterior da peça alteram a resposta aos impactos. A decisão deve considerar também a intensidade requerida, a cobertura, a capacidade real da máquina e o método de verificação definido para o lote.
Granalha maior não significa, por si só, melhor peening. Em peças finas, raios pequenos, dentes de engrenagem ou geometrias sensíveis, uma mídia grande pode elevar o risco de deformação ou produzir marcas incompatíveis com a função da superfície. Uma mídia pequena, por outro lado, pode facilitar o acesso a detalhes, mas ainda precisa entregar a intensidade especificada.
A dureza também não deve ser interpretada isoladamente. Mídias mais duras e mais macias apresentam respostas diferentes de deformação, desgaste e fragmentação, mas a energia do impacto depende do conjunto formado por massa, velocidade, ângulo e condições da peça. Portanto, não é correto presumir uma relação direta entre “mais dureza” e “melhor resultado”.
Tamanho, velocidade e fluxo precisam ser avaliados juntos
O tamanho nominal da granalha influencia a massa de cada partícula e o acesso a detalhes geométricos. A distribuição real em uso, contudo, muda com reposição, desgaste, fragmentação e separação. Peneiramento e controle da mistura operacional ajudam a reduzir variações entre ciclos.
Pressão de ar, vazão, distância, ângulo de incidência, estado do bico e regulagem da turbina alteram a velocidade e a quantidade de impactos. Dois processos que utilizam a mesma granalha podem apresentar intensidades e coberturas diferentes quando o equipamento ou o fluxo de mídia não é equivalente.
Intensidade Almen e cobertura são controles diferentes
A intensidade do processo é normalmente determinada com tiras Almen, medição de altura de arco e construção de uma curva de saturação. A intensidade corresponde a um ponto de referência dessa curva, obtido sob condições controladas. Uma leitura isolada de tira não substitui a curva quando o procedimento aplicável exige sua determinação.
O ensaio Almen caracteriza a intensidade do fluxo de peening. Ele não mede diretamente a cobertura da peça, a profundidade da camada compressiva, a tensão residual final nem o ganho de vida em fadiga do componente. Esses resultados dependem do material, da geometria e da validação específica da aplicação.
Cobertura precisa ser verificada na área funcional
Cobertura é a proporção da superfície funcional atingida pelas indentações. Cantos, raios internos, dentes, furos e áreas sombreadas pela fixação exigem atenção ao posicionamento, à movimentação da peça e ao padrão do jato. A cobertura deve ser avaliada na própria peça ou por método aprovado para ela, separadamente da determinação da intensidade Almen.
Falta de cobertura pode deixar regiões críticas sem o tratamento previsto. Exposição além do necessário também não deve ser tratada como margem de segurança automática: ela aumenta tempo de ciclo, consumo e desgaste e pode ser prejudicial em algumas aplicações. O percentual ou múltiplo de cobertura deve vir do desenho, da especificação do cliente ou da validação do processo.
O estado da granalha interfere na repetibilidade
Em um sistema de recirculação, a granalha se desgasta, pode se fragmentar e se misturar a finos, carepa, óleo ou materiais estranhos. Com o tempo, a distribuição granulométrica e a forma das partículas deixam de ser iguais às do lote novo. Por isso, a mistura operacional precisa de critérios de reposição, separação e descarte.
Separador de ar, peneiras, elevador, válvulas dosadoras e coletores fazem parte do controle. Excesso de finos reduz a massa média dos impactos, eleva a carga de poeira e pode alterar a intensidade. Partículas quebradas, alongadas, ocas ou contaminadas, quando fora dos limites aplicáveis, prejudicam a uniformidade das indentações.
Óleo e umidade podem dificultar o fluxo da granalha, aderir resíduos à peça e interferir em inspeções ou etapas posteriores. A superfície da peça também deve chegar ao processo na condição prevista, com limpeza, proteção e mascaramento definidos pelo roteiro de fabricação.
Equipamento e fixação fazem parte da especificação
Não existe mídia correta para uma máquina operando com bico gasto, vazamento, pressão instável ou dosagem irregular. O desgaste do bico altera o padrão e a velocidade do jato. Variação de pressão ou de fluxo modifica a energia e a quantidade de impactos, afetando intensidade e cobertura por mecanismos diferentes.
Em máquinas por turbina, o controle deve incluir pás, distribuidores, rotores e revestimentos internos. Em sistemas pneumáticos, é necessário avaliar ar seco, filtrado e disponível na vazão requerida. Dispositivos de fixação, movimentação e mascaramento também precisam repetir o posicionamento sem criar áreas sombreadas na superfície funcional.
Para operações seriadas, registre os parâmetros por família de peça: mídia e faixa operacional, pressão ou potência, fluxo, tempo de ciclo, distância, ângulo, posicionamento, intensidade, cobertura e resultados de inspeção. Esse histórico reduz a dependência de regulagem por percepção do operador e ajuda a investigar desvios.
Segurança e controle de poeira
Mesmo em sistemas fechados e recuperáveis, a segurança depende da integridade da cabine, da vedação, da exaustão e dos controles de acesso. Portas com falha, mangueiras deterioradas e coleta subdimensionada podem expor operadores, reduzir a visibilidade e espalhar mídia.
A poeira pode conter finos da granalha, partículas da peça e resíduos presentes na superfície. O sistema de coleta deve ser dimensionado para a carga real, e a análise de risco precisa considerar todos os materiais envolvidos. Proteção respiratória, ocular, auditiva, vestimenta e demais controles devem seguir os requisitos da operação e a orientação de profissionais habilitados.
Checklist antes de aprovar a mídia e o processo
- Peça: material, dureza, geometria, espessura, áreas críticas e condição inicial.
- Requisito: intensidade Almen, cobertura, mascaramento e critérios de aceitação.
- Mídia: tipo, tamanho, dureza, forma, integridade e documentação exigida.
- Máquina: sistema pneumático ou turbina, fluxo, velocidade, bicos e capacidade real.
- Controle: curva de saturação, verificação de cobertura, inspeção da mistura e rastreabilidade.
- Segurança: cabine, vedação, exaustão, coleta de pó, riscos do resíduo e EPIs.
Em aplicações críticas, execute a qualificação conforme o desenho, a especificação do cliente e as normas aplicáveis. Uma ficha comercial de granalha não substitui a validação do processo nem autoriza extrapolar o resultado de uma peça para outra.
O que informar em uma cotação técnica
Informe o material e a geometria da peça, a aplicação final, o tipo de máquina, o método de lançamento, a condição do equipamento e os requisitos de intensidade e cobertura. Desenho técnico, fotos das regiões funcionais, volume de produção e especificação aplicável tornam a análise mais objetiva.
A Minerjato pode apoiar a seleção inicial da mídia considerando forma, granulometria, dureza e compatibilidade com o sistema de jateamento. A decisão final deve ser confirmada pelo responsável pelo processo e pelos testes de qualificação exigidos para a peça.
Fale com a Minerjato e envie os dados do processo para uma cotação técnica.