
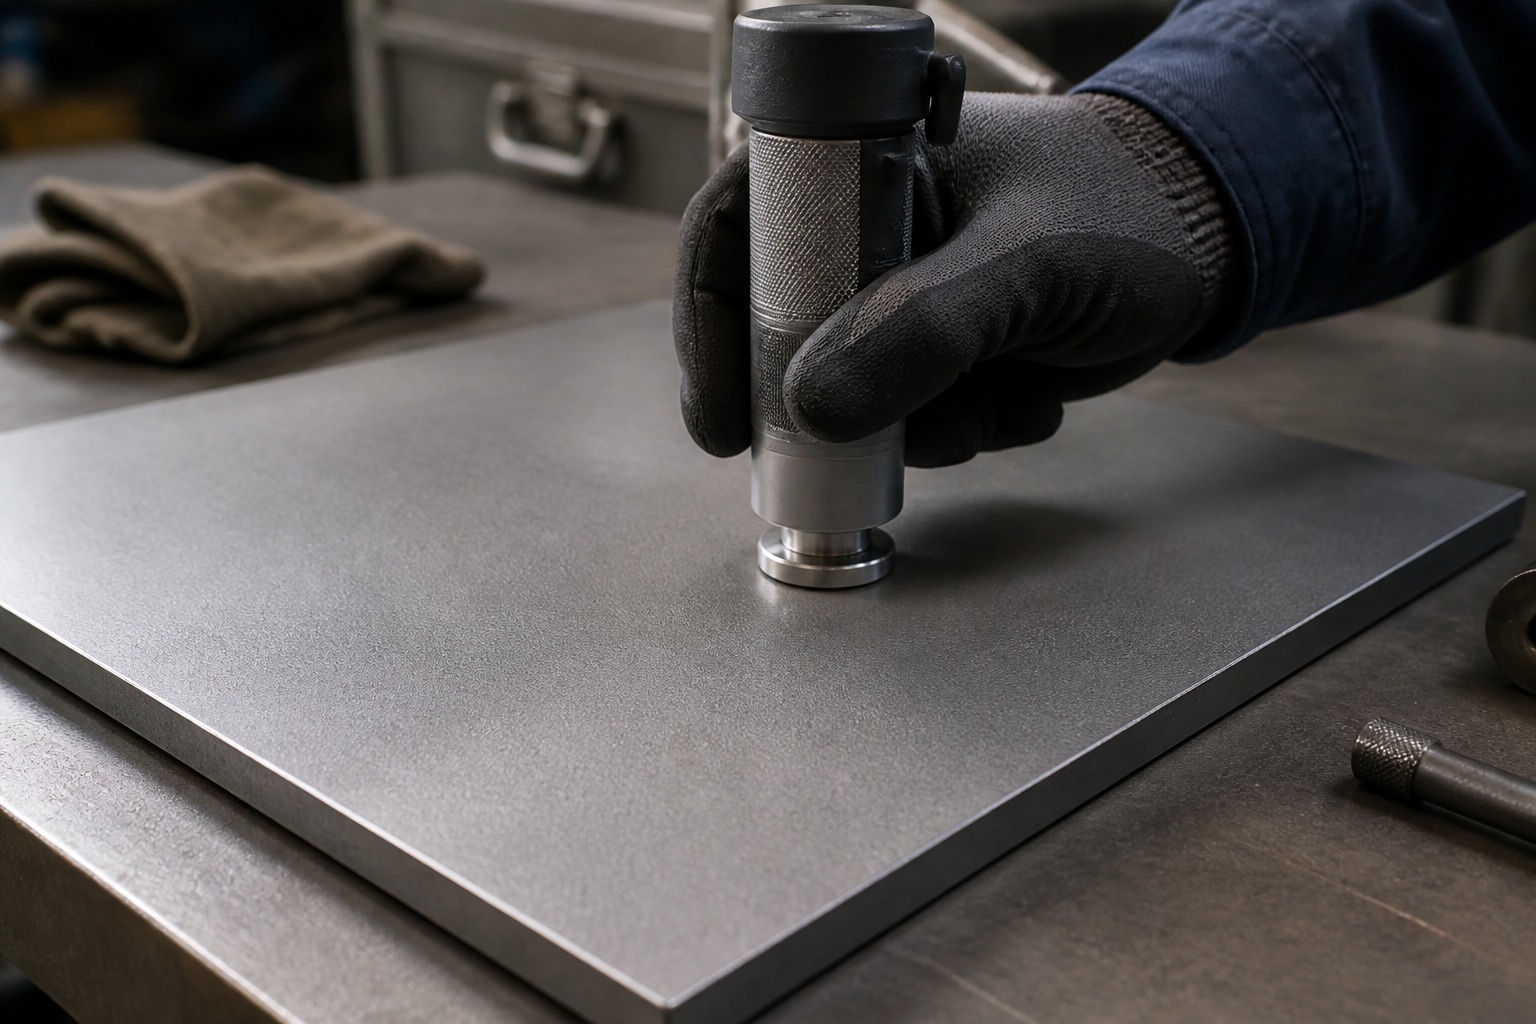
Para saber como obter perfil de ancoragem, comece pela faixa e pelo método de inspeção exigidos para o revestimento. Depois, selecione o abrasivo compatível com a peça e o equipamento, ajuste o processo em uma área de teste e confira o resultado antes de liberar a produção. A aparência de limpeza, sozinha, não confirma a rugosidade necessária.
O perfil correto depende da especificação de pintura, do material-base, do sistema de jateamento e do abrasivo empregado. Mais rugosidade não significa automaticamente mais aderência. Um perfil excessivo pode deixar picos com cobertura insuficiente e aumentar o consumo de tinta; um perfil abaixo do requerido pode comprometer a ancoragem mecânica do revestimento.
O que define o perfil de ancoragem
Perfil de ancoragem é o conjunto de irregularidades, com picos e vales, criado na preparação da superfície. Em aço jateado, sua avaliação pode envolver alturas expressas em micrometros (µm) ou uma classificação por comparador, conforme a especificação. O método, o parâmetro avaliado e o critério de aceitação precisam estar definidos antes do serviço.
Limpeza visual e perfil são requisitos distintos. Uma peça pode atingir o grau de limpeza previsto e ainda apresentar rugosidade inadequada. Da mesma forma, um perfil aceito não compensa pó, sais solúveis, óleo ou abrasivo contaminado. As orientações deste artigo se concentram em aço preparado por jateamento abrasivo; outros substratos exigem avaliação própria.
A espessura do revestimento deve ser considerada, mas não permite calcular, isoladamente, o perfil necessário. Consulte a ficha técnica do primer e do sistema de pintura, além do procedimento da obra. Se a faixa não estiver clara, confirme-a com o responsável pela especificação antes de escolher a granulometria.
Como obter perfil de ancoragem na prática
O resultado nasce da combinação entre abrasivo, energia de impacto e condição da peça. Faça uma área de teste representativa, registre os parâmetros utilizados e verifique limpeza e perfil. Ajuste uma variável por vez, quando possível, para identificar o que realmente mudou o resultado.
Selecione o abrasivo pela geometria e pela granulometria
A geometria influencia a textura produzida. A granalha de aço angular é uma opção do portfólio Minerjato para limpeza intensa e formação de perfil de ancoragem. A granalha de aço esférica atua predominantemente por impacto e é utilizada em limpeza, acabamento e processos específicos de shot peening. Esses objetivos não são equivalentes: confirme a adequação ao revestimento e ao equipamento.
Partículas maiores podem produzir perfis mais altos, mas a granulometria não determina sozinha o resultado. Considere também geometria, dureza, velocidade de impacto e substrato. Não escolha um abrasivo mais grosso apenas para elevar a leitura: valide a textura obtida e a compatibilidade com o sistema.
Dureza e friabilidade são características distintas. A resistência à fragmentação e a distribuição de tamanhos durante o uso afetam o comportamento do abrasivo. Em sistemas de recirculação, acompanhe a mistura em operação, a reposição, a retirada de finos e a contaminação. O material que retorna à máquina pode diferir do abrasivo novo.
Ajuste o equipamento para manter o processo estável
No jateamento pneumático, avalie a pressão efetiva de trabalho junto com a vazão de ar, a dosagem de abrasivo e as perdas na linha. A indicação no compressor, isoladamente, não comprova a condição de trabalho no bico. Respeite os limites do equipamento e os procedimentos de operação e segurança do fabricante.
Confira o tipo e o diâmetro dos bicos para jateamento, a condição das mangueiras e a capacidade do compressor. O desgaste do bico aumenta a demanda de ar e pode reduzir a pressão disponível quando o sistema não acompanha essa demanda. A inspeção das peças e acessórios faz parte do controle do processo.
Distância, ângulo, velocidade de deslocamento e tempo de exposição também influenciam o resultado. Cantos, soldas e regiões de difícil acesso merecem verificação específica. Em máquinas de turbina, o controle envolve outras variáveis, como velocidade de lançamento, vazão de abrasivo e tempo de exposição; os ajustes do sistema pneumático não devem ser transferidos diretamente.
Controle a limpeza e as condições antes da pintura
Remova óleo e graxa com um procedimento compatível antes do jateamento. Avalie sais solúveis quando exigido pela especificação ou indicado pela condição da peça. Jatear novamente ou pintar mais rápido não comprova a remoção desses contaminantes.
No jateamento a seco, mantenha o ar de processo e o abrasivo em condições que evitem introduzir óleo ou umidade indesejada. No jateamento úmido, água, abrasivo, limpeza final e eventual oxidação instantânea precisam seguir o procedimento e os requisitos do revestimento. A presença de água prevista no processo não deve ser confundida com contaminação acidental.
Após a preparação, remova resíduos e pó e confira as condições para medir e pintar. Temperatura da superfície, umidade relativa e relação com o ponto de orvalho entram no controle conforme a ficha técnica e o procedimento. Se houver recontaminação ou oxidação acima do limite aceito, reavalie a superfície antes da liberação.
Como inspecionar o perfil de ancoragem
Escolha o método previsto na especificação e verifique a condição do instrumento antes do uso. Entre as referências para aço jateado estão:
- Comparador de perfil: avaliação visual e tátil por comparação com superfícies de referência. A ISO 8503-2 descreve esse procedimento. Ele pode ser o método de aceitação quando assim especificado; não se resume a uma triagem informal.
- Fita réplica: reproduz a textura para leitura com instrumento adequado. A ISO 8503-5 trata desse método. A faixa da fita e o procedimento de preparação e leitura precisam ser compatíveis com o perfil avaliado.
- Micrômetro de profundidade e outros instrumentos: a ASTM D4417 reúne métodos de avaliação do perfil de aço jateado. Selecione o instrumento e siga o procedimento correspondente, considerando também a geometria da peça.
Resultados de métodos ou parâmetros diferentes não são automaticamente intercambiáveis. Não substitua uma exigência de altura de perfil por uma leitura de Ra, por exemplo, sem confirmação técnica. Da mesma forma, uma classificação por comparador não deve ser convertida por conta própria em uma medição numérica.
Padronize a amostragem e a forma de calcular e registrar os resultados conforme o procedimento adotado. Inclua áreas representativas e regiões críticas; uma leitura isolada não caracteriza toda a estrutura. Registre peça ou lote, abrasivo, condições do processo, método, instrumento e resultados. Mudanças de abrasivo, desgaste ou ajustes operacionais podem exigir nova verificação.
Erros que elevam o custo e geram retrabalho
Comprar somente pelo preço por saco deixa parte do custo fora da comparação. Avalie consumo por área, produtividade, reposição de peças, descarte e retrabalho. Compare alternativas que atendam ao mesmo requisito de preparação e perfil.
Se o perfil ficar fora da faixa, confira primeiro a medição e a identificação do abrasivo. Revise a mistura em operação, a dosagem e as condições do equipamento antes de aumentar a pressão. A correção precisa ser testada e aceita pelo procedimento; elevar a agressividade não garante conformidade.
Outro erro é escolher um produto sem confirmar sua compatibilidade com o substrato e com o processo seco ou úmido. Consulte a linha de abrasivos para jateamento para discutir alternativas conforme a aplicação.
O que informar à Minerjato antes da cotação
Para direcionar a seleção do abrasivo, do equipamento e dos acessórios, reúna:
- Material, dimensões e condição inicial da peça, com fotos quando possível.
- Grau de limpeza e faixa ou classificação de perfil exigidos.
- Método de inspeção e norma indicados no procedimento.
- Revestimento previsto, ficha técnica e espessuras especificadas.
- Tipo de jateamento, equipamento, bico e capacidade de ar, quando aplicável.
- Abrasivo atual, granulometria, reutilização e resultados já medidos.
- Área ou volume de produção, local e prazo da operação.
Envie essas informações à Minerjato para receber orientação de seleção conforme a aplicação. Se o perfil ainda não estiver definido, apresente o sistema de pintura e alinhe o requisito com o responsável pela especificação. A escolha fica mais precisa quando a cotação parte de um resultado verificável em campo.