
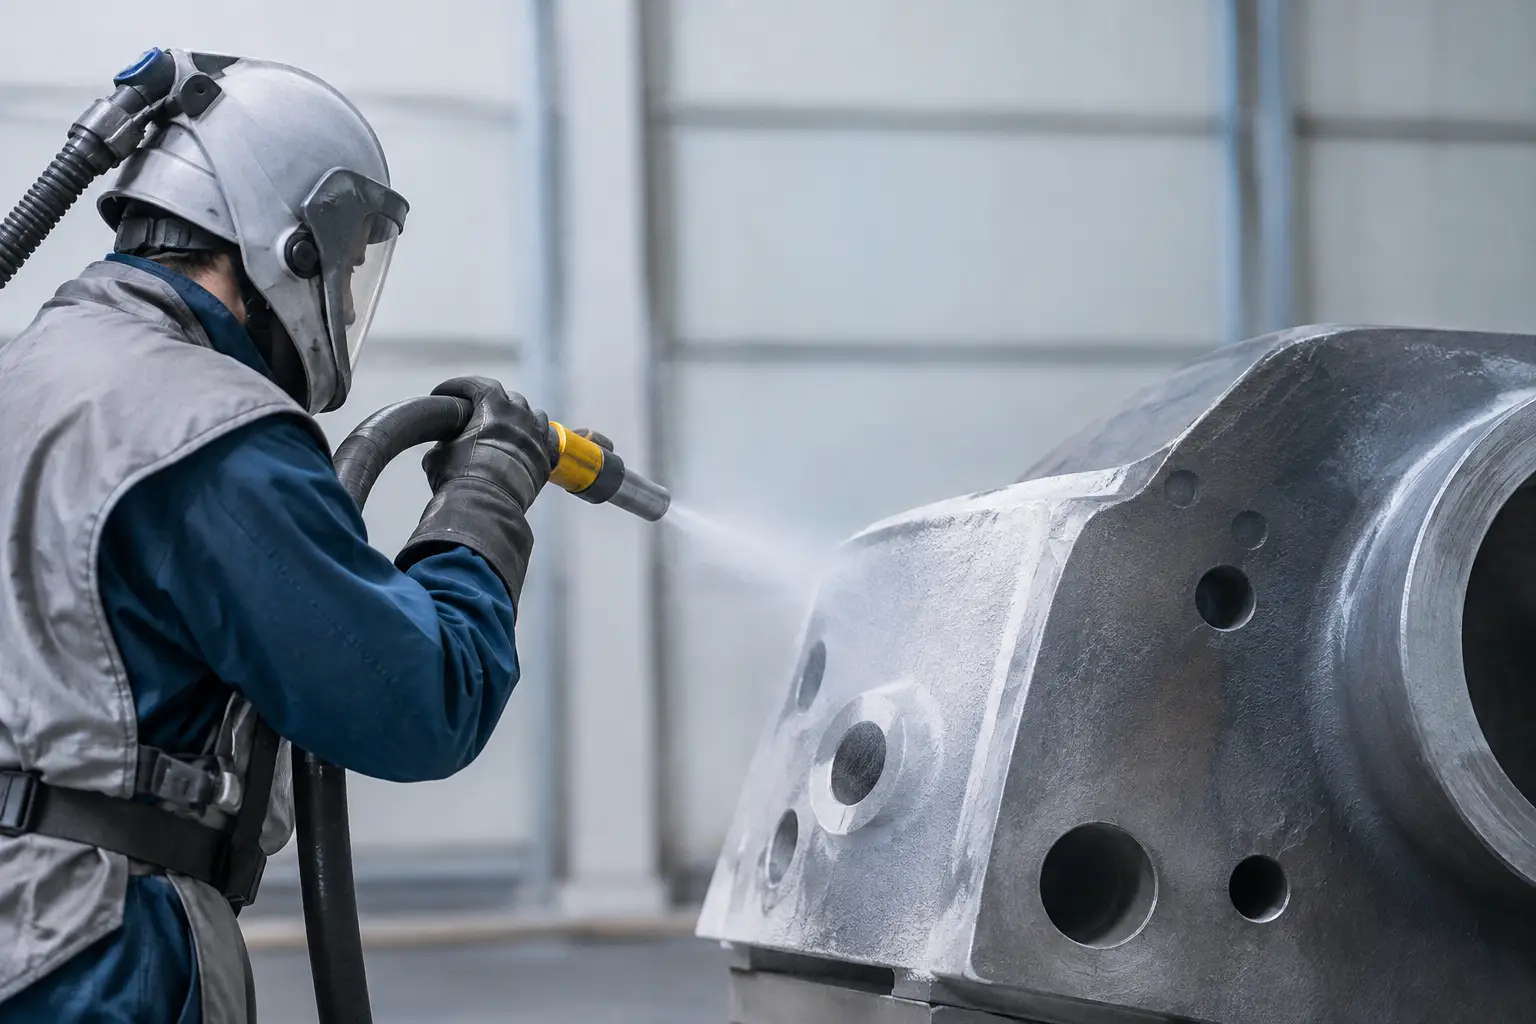
Peças com pintura antiga, carepa aderida ou corrosão exigem um processo de preparação compatível com o substrato e o acabamento esperado. No jateamento por pressão, a energia aplicada sobre a superfície resulta da combinação entre ar comprimido, abrasivo, bico, mangueiras e regulagem operacional. O controle desse conjunto permite remover revestimentos e produtos de corrosão e obter o perfil superficial especificado. Falhas de dimensionamento ou regulagem podem elevar o consumo, acelerar o desgaste e produzir acabamento irregular.
O sistema por pressão pode oferecer maior capacidade de remoção que o sistema por sucção em aplicações compatíveis. Essa vantagem depende da configuração e da condição real de operação; aumentar a pressão não corrige falhas de alimentação ou de preparação. A escolha técnica deve considerar o substrato, o contaminante, a área a tratar, o padrão final exigido e a capacidade real de ar comprimido disponível na planta.
Como funciona o jateamento por pressão
No sistema pressurizado, o abrasivo é armazenado em um vaso de pressão. Após a pressurização, ele é conduzido pela mangueira junto ao fluxo de ar comprimido até o bico de jateamento. A energia das partículas depende da pressão efetiva, da vazão de ar, do abrasivo e da configuração do bico.
A diferença para o sistema de sucção está na forma de alimentação do abrasivo. No jateamento por sucção, o ar em alta velocidade cria um vácuo que aspira o material para a pistola. O sistema de sucção é comum em cabines e no tratamento de peças menores, mas sua agressividade também depende do abrasivo e da regulagem. O sistema por pressão pode atender cabines e operações em estruturas, fundidos, tanques e áreas extensas. A comparação deve considerar o tempo de ciclo e a qualidade obtida em condições equivalentes.
Essa produtividade, porém, depende de estabilidade. Oscilações na alimentação do abrasivo, queda de pressão na linha, umidade no ar ou bico com diâmetro já desgastado alteram o padrão de jato. A operação pode parecer ativa, mas estar consumindo mais abrasivo para obter menos resultado.
O impacto não depende apenas da pressão
Pressão de trabalho é uma variável central, mas não atua isoladamente. Um abrasivo angular concentra ação de corte e costuma favorecer a remoção de revestimentos e a geração de perfil de rugosidade. Abrasivos esféricos podem ser utilizados em limpeza ou acabamento, conforme o material e a especificação. Shot peening é um processo distinto, que exige controle próprio de intensidade, cobertura e condição do meio de tratamento; usar partículas esféricas não transforma automaticamente um jateamento de limpeza em shot peening.
A granulometria também muda o comportamento do processo. Grãos mais grossos tendem a remover material com maior agressividade e podem formar perfis mais pronunciados. Grãos mais finos permitem acabamento mais controlado, mas nem sempre são a escolha mais produtiva para remover camadas espessas. Dureza, densidade e capacidade de reutilização completam essa análise.
Selecione a combinação que atende ao perfil superficial, à integridade da peça e à produção requerida, com custo operacional verificável.
Onde o jateamento por pressão entrega melhor resultado
Antes da pintura industrial, o jateamento pode remover produtos de corrosão, carepa e revestimentos existentes, conforme a especificação. Óleos e graxas devem ser removidos previamente por procedimento adequado de limpeza, em vez de confiar no impacto abrasivo para desengraxar a peça.
Grau de limpeza e perfil de rugosidade são critérios diferentes e devem ser verificados separadamente. Avalie também poeira residual e contaminantes solúveis quando exigidos pelo sistema de pintura. Uma superfície visualmente limpa não comprova, sozinha, que esteja pronta para receber o revestimento.
Em fundições e metalúrgicas, o jateamento por pressão atua na remoção de areia de fundição, rebarbas leves, óxidos e carepas. Também pode preparar peças para inspeção, usinagem, pintura ou tratamento posterior. Em componentes mecânicos, a finalidade pode ser o fosqueamento, a uniformização visual ou a texturização funcional.
Há ainda casos em que o acabamento precisa ser preservado. Alumínio, inox, ligas não ferrosas e peças com paredes mais finas exigem atenção redobrada. Abrasivo, pressão, distância e ângulo de ataque precisam ser ajustados para evitar deformação, incrustação ou rugosidade acima do especificado. Processo agressivo não é sinônimo de processo eficiente.
O sistema precisa trabalhar como um conjunto
A estabilidade do processo depende de toda a instalação. Compressor, reservatório, filtros, separador de umidade, mangueiras, válvulas, dosador, porta-bico e bico têm influência direta na estabilidade do jato. Uma falha em qualquer ponto reduz a eficiência do conjunto.
O ar comprimido merece atenção especial. Umidade pode aglomerar o abrasivo e interromper a alimentação; água e óleo na linha também podem contaminar a superfície. Isso é crítico antes de pintura ou revestimentos técnicos. O tratamento do ar deve ser dimensionado para a vazão consumida, não apenas instalado como item acessório.
O bico é outro componente decisivo. À medida que sofre desgaste, o seu orifício aumenta. A vazão de ar sobe, a pressão efetiva na ponta pode cair e o compressor passa a operar em condição diferente da prevista. O resultado aparece como perda de produtividade, consumo maior de abrasivo e dificuldade para manter o padrão de acabamento. Inspecionar e substituir bicos no momento adequado é manutenção de processo, não apenas reposição.
Mangueiras inadequadas ou excessivamente longas também geram perda de carga. Curvas fechadas, conexões com restrição e acoplamentos desgastados reduzem a energia disponível no bico. A leitura no painel pode diferir da pressão efetiva durante o jateamento. A verificação próxima ao bico deve seguir o procedimento e os instrumentos recomendados pelo fabricante, com pessoal treinado.
Como definir abrasivo, bico e regulagem
A especificação começa pela peça. É necessário identificar o tipo de substrato, seu estado inicial e o resultado esperado. Aço estrutural com corrosão intensa pede uma análise diferente de uma peça em inox que receberá acabamento decorativo. Da mesma forma, remoção de tinta não exige necessariamente a mesma configuração usada para criar perfil de ancoragem para pintura industrial.
Em seguida, avalie a exigência final. Se a superfície receberá revestimento, defina o perfil requerido pelo sistema de pintura. Se a peça será inspecionada, considere o grau de limpeza e a necessidade de não mascarar defeitos. Se o objetivo for acabamento, a uniformidade e a integridade dimensional podem ser mais relevantes que a taxa máxima de remoção.
A capacidade de ar disponível delimita o projeto. Um bico maior pode ampliar a área de jato e a produção, mas exige vazão compatível. Se o compressor não sustentar essa demanda, a pressão cai durante a operação e a produtividade prometida não se confirma. Compare a demanda do bico com a vazão efetivamente disponível na pressão de trabalho, considerando os demais consumidores e as perdas da instalação. Valide qualquer alteração de bico ou regulagem em uma peça ou área de teste.
A dosagem deve alimentar o suficiente para produzir impacto eficiente, sem sobrecarregar a corrente de ar. Excesso de abrasivo pode reduzir a velocidade das partículas e aumentar desperdícios. Falta de abrasivo diminui a capacidade de limpeza. O ajuste ideal é operacional e deve ser validado na condição real de trabalho, com a peça e o acabamento especificados.
Segurança e controle de poeira fazem parte da produtividade
Jateamento abrasivo exige proteção adequada do operador, contenção da área e controle de particulados. A avaliação de riscos deve abranger poeira do abrasivo e do revestimento removido, ruído, projeções e energia do sistema pressurizado. Defina proteção respiratória, ocular, auditiva e corporal adequada à operação. Ar comprimido de processo não deve ser considerado ar respirável sem comprovação de qualidade e sistema apropriado de fornecimento.
A escolha do abrasivo também interfere na geração de poeira, na possibilidade de recuperação e na limpeza do ambiente. Em cabines, sistemas de exaustão e recuperação precisam ser compatíveis com o volume de material projetado e com a granulometria utilizada. Sem esse equilíbrio, a visibilidade cai, o filtro satura mais rápido e a operação perde ritmo.
Inspecione mangueiras, conexões, válvulas, porta-bico e comando de parada conforme o manual. Antes de manutenção ou abertura do vaso, despressurize o conjunto, isole a alimentação e confirme a ausência de pressão residual, seguindo o procedimento do fabricante.
No Brasil, a NR-15, Anexo 12 proíbe o jateamento que utiliza areia seca ou úmida como abrasivo. A seleção de outro meio não elimina a necessidade de avaliar a exposição à poeira.
Escolha técnica, não tentativa
Comparar somente o preço por saco de abrasivo ou o valor inicial do equipamento deixa fora da conta fatores que definem o custo real: rendimento por hora, vida útil do bico, consumo de ar, taxa de reutilização, paradas para manutenção e aprovação da peça na etapa seguinte. Um material aparentemente econômico pode ampliar o consumo, aumentar o tempo de ciclo ou exigir retrabalho.
Para comparar configurações, registre uma condição inicial e mantenha constantes os critérios de aceitação. Altere uma variável por vez em teste controlado, confira o acabamento e só então avalie o ganho de produção.
No registro de processo, inclua:
- substrato, estado inicial, área e critérios de limpeza e perfil;
- abrasivo, granulometria, lote e condição de reutilização;
- bico e diâmetro medido, pressão em operação e vazão disponível;
- dosagem, distância, ângulo e técnica de aplicação;
- tempo por peça ou área, consumo de abrasivo e retrabalho;
- resultado da inspeção e condição dos componentes.
Precisa avaliar sua configuração de jateamento por pressão? Fale com a equipe da Minerjato e apresente a peça, o acabamento exigido, o abrasivo atual, o bico e a capacidade de ar disponível. Esses dados ajudam a orientar a consulta sobre abrasivos, equipamentos e reposição.