
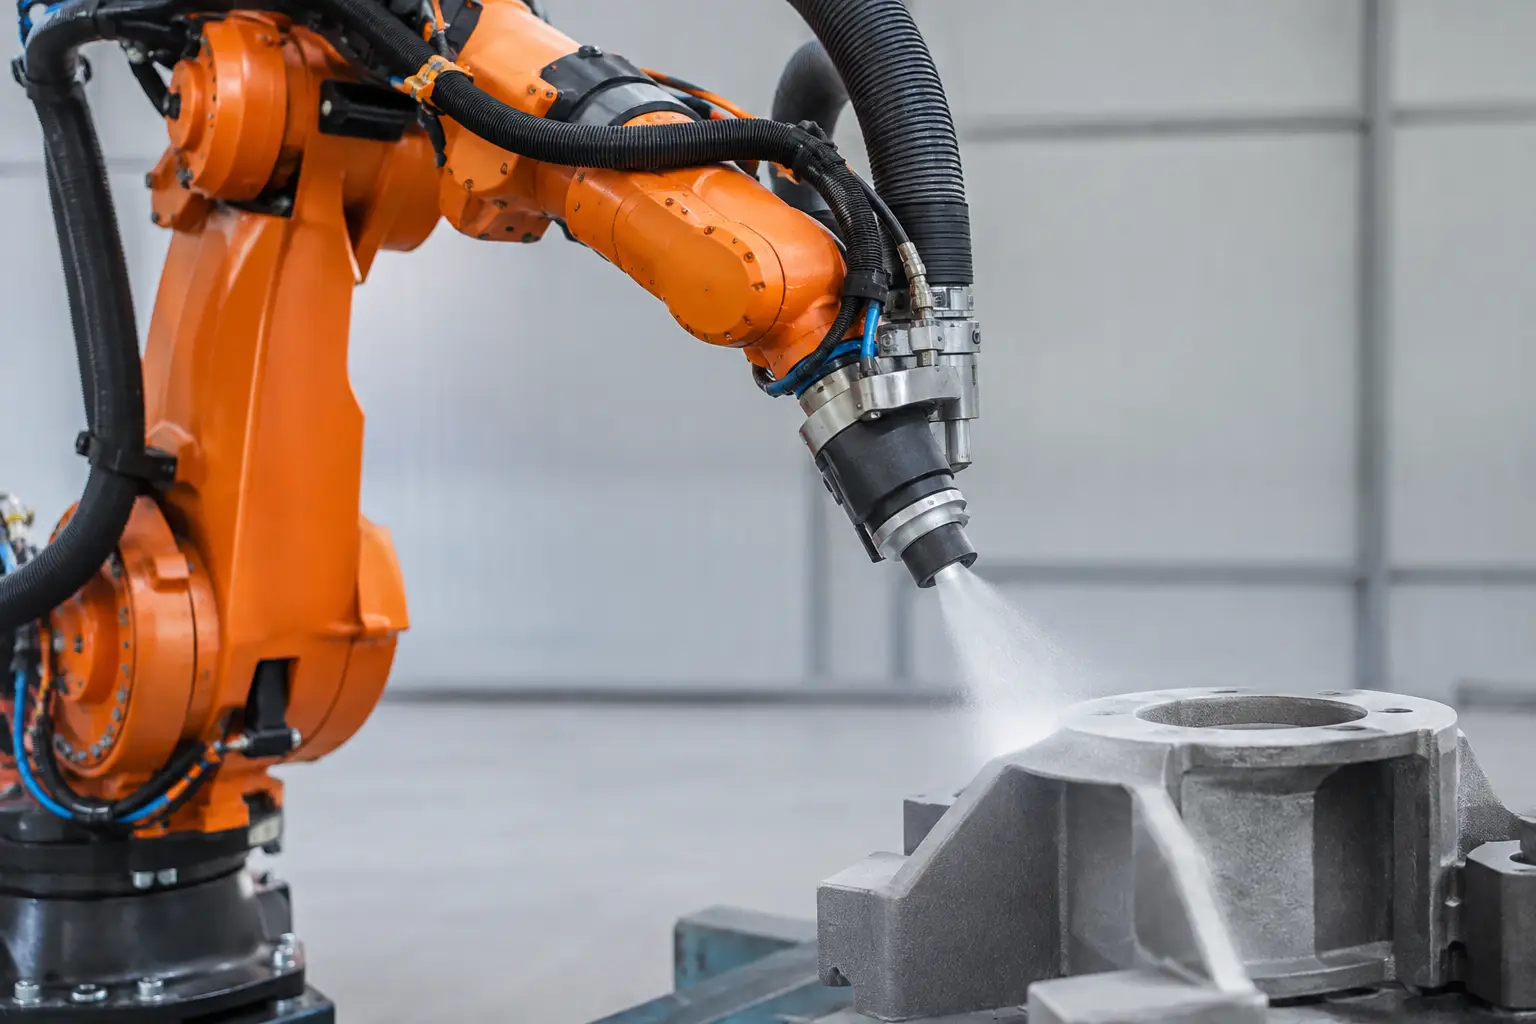
Repetir o movimento do bico com um robô pode reduzir variações entre peças, mas o robô não corrige sozinho um processo instável. Abrasivo fora da faixa, pressão oscilante, bico desgastado, exaustão insuficiente ou fixação inconsistente continuam afetando limpeza, perfil e acabamento.
O jateamento robotizado pode aumentar repetibilidade, previsibilidade e produtividade quando a célula é projetada como um sistema. Isso inclui trajetória, velocidade, distância e ângulo do bico, alimentação do abrasivo, ar comprimido, recuperação, exaustão, dispositivos de fixação, intertravamentos e critérios de inspeção.
Antes de automatizar, é importante definir o resultado esperado e medir o processo atual. A decisão deve comparar a peça aceita por hora, o consumo e o risco total — não apenas a velocidade do braço robótico.
O que muda do jateamento manual para o robotizado
No processo manual, o operador ajusta continuamente posição, ângulo, distância e tempo de permanência conforme observa a peça. Essa adaptação é útil em geometrias variáveis e lotes pequenos, porém pode introduzir diferenças entre turnos, operadores e peças.
Na célula robotizada, os movimentos programados podem ser repetidos com maior consistência. O controle de receita também facilita registrar parâmetros por família de produto. A vantagem só aparece, entretanto, se as condições de processo permanecerem dentro de limites definidos.
É útil separar dois conceitos. Movimento robotizado significa que o robô executa a trajetória do bico ou manipula a peça. Célula automatizada envolve ainda alimentação, identificação de receita, carga e descarga, fixação, recuperação, exaustão, inspeção, alarmes e sistemas de segurança. Instalar um robô não automatiza automaticamente todos esses elementos.
Quando o jateamento robotizado faz sentido
A automação tende a ser mais adequada quando há volume recorrente, peças com geometria e posicionamento controláveis, receita relativamente estável e critérios objetivos de aceitação. Também pode ser considerada para reduzir a exposição direta do operador ao ruído, ao ricochete e às partículas, desde que a célula tenha contenção e sistemas de segurança corretamente projetados.
Ela pode ser menos vantajosa em lotes muito pequenos, peças únicas, geometrias que mudam com frequência ou operações nas quais a carga, o mascaramento e a inspeção consomem mais tempo que o próprio jateamento. Nesses casos, a programação, os dispositivos e as trocas de receita podem reduzir o ganho esperado.
Antes do investimento, registre uma linha de base:
- tempo de ciclo, incluindo carga, descarga, fixação e troca de receita;
- peças aprovadas por hora e taxa de retrabalho ou rejeição;
- consumo de abrasivo, ar comprimido e energia por peça aceita;
- vida útil de bicos, mangueiras e componentes de desgaste;
- tempo de parada para limpeza, manutenção e reposição;
- capacidade de recuperação, separação de finos e filtragem.
Esses indicadores permitem comparar o processo manual com a célula proposta e identificar onde está o verdadeiro gargalo.
Trajetória, distância e ângulo definem a cobertura
A trajetória precisa cobrir a superfície sem criar faixas subjateadas, sobreposição excessiva ou permanência prolongada em bordas e regiões sensíveis. Velocidade do movimento, distância entre bico e peça, ângulo de incidência, espaçamento entre passadas e rotação da peça devem ser validados em conjunto.
Peças profundas, reentrâncias, furos e mudanças abruptas de geometria podem bloquear o jato ou gerar sombras. A solução pode exigir reposicionamento, mais de uma orientação do bico, rotação da peça ou um dispositivo específico. Uma simulação geométrica ajuda, mas o ensaio físico confirma cobertura, ricochete e resultado superficial.
A fixação também faz parte do processo. Folgas, deformações ou referências inconsistentes mudam a posição real da superfície em relação à trajetória programada. O dispositivo deve posicionar a peça com repetibilidade, resistir ao ambiente abrasivo e permitir carga e inspeção seguras.
Abrasivo e energia de impacto precisam ser especificados
Tipo, formato, densidade, dureza, granulometria e condição da mistura operacional influenciam corte, acabamento, perfil, consumo e geração de finos. Partículas maiores têm mais massa, mas a energia de impacto também depende da velocidade atingida, da densidade do material, da pressão, do bico, da distância e do sistema por pressão ou sucção. Por isso, não é correto escolher a granulometria apenas pela ideia de que “quanto maior, mais forte”.
Mídias angulares tendem a favorecer ação de corte; mídias predominantemente esféricas tendem a produzir efeito de impacto e acabamento diferente. Processos de shot peening, quando aplicáveis, exigem mais que partícula esférica: material, distribuição granulométrica, intensidade, cobertura e demais requisitos precisam ser qualificados.
Em preparação para pintura, relacione a receita ao perfil de ancoragem exigido pelo sistema de revestimento. Preserve uma amostra-padrão ou critérios mensuráveis de aceitação, como rugosidade, limpeza, aparência, dimensão ou cobertura.
Bico, mangueira, pressão e vazão afetam a repetibilidade
O programa do robô pode permanecer idêntico enquanto o jato muda. O desgaste do bico para jateamento altera diâmetro, vazão de ar e padrão de projeção. Alimentação irregular do abrasivo, umidade, vazamentos, pressão instável e restrições na mangueira de jateamento também reduzem a uniformidade.
Defina limites de uso e inspeção para bico, mangueiras, engates, válvulas, dosagem e qualidade do ar. Registre pressão de trabalho, consumo de ar, vazão de abrasivo e horas ou ciclos dos componentes. A troca preventiva baseada em tendência costuma ser mais controlável que aguardar a falha ou o resultado sair da especificação.
Em sistemas por pressão, o vaso de pressão e seus comandos precisam ser dimensionados para a aplicação e operados conforme documentação, requisitos legais e profissionais responsáveis. A disponibilidade de ar comprimido deve sustentar o bico selecionado sem queda durante o ciclo.
Recuperação, exaustão e visibilidade da célula
O abrasivo em circulação se fragmenta, recebe contaminantes e muda sua distribuição granulométrica. Separadores e sistemas de recuperação devem remover finos e materiais estranhos sem descartar excessivamente partículas ainda úteis. A taxa de reposição precisa manter a mistura dentro da faixa validada.
A exaustão deve acompanhar a carga de pó da operação. Acúmulo de partículas pode prejudicar visibilidade, sensores, componentes do robô, qualidade da peça e segurança. Vedação, coleta, filtragem e limpeza precisam ser consideradas desde o projeto, e não adicionadas apenas depois que o processo estiver em produção.
O pó contém não só o abrasivo, mas também material removido da peça e de revestimentos. Avalie sua composição, consulte fichas de dados de segurança e defina contenção, filtragem, manutenção e destinação de resíduos conforme a análise de risco. Veja também como reduzir poeira no jateamento industrial.
Segurança deve ser integrada ao projeto
Barreiras, portas intertravadas, parada de emergência, prevenção de partida inesperada, acesso para manutenção e procedimentos de bloqueio devem ser definidos com base na apreciação de riscos da célula. A proteção precisa considerar o robô, o jato, a pressão, o ruído, os abrasivos, o ricochete e as intervenções de limpeza ou troca de componentes.
No Brasil, a NR-12 deve ser considerada na segurança de máquinas e equipamentos; a NR-13 pode ser aplicável a vasos de pressão, conforme classificação e condições do sistema. As normas ISO 10218-1 e ISO 10218-2 são referências técnicas para robôs industriais e aplicações robotizadas. Citar essas normas não substitui a avaliação do fabricante, do integrador e de profissionais legalmente habilitados.
O robô pode afastar o operador da projeção direta durante o ciclo, mas não elimina os riscos durante carga, ajuste, teste, desobstrução e manutenção. Esses modos de operação precisam de controles próprios, treinamento e procedimentos documentados.
Como validar a produtividade antes da produção
Faça um piloto com peças representativas e mantenha uma receita rastreável. Altere uma variável por vez e registre:
- peça, lote, posição no dispositivo e condição inicial;
- abrasivo, faixa granulométrica e condição da mistura;
- bico, pressão, vazão e qualidade do ar;
- trajetória, velocidade, distância, ângulo e número de passadas;
- tempo de ciclo completo e paradas;
- resultado de limpeza, perfil, acabamento, cobertura ou dimensão;
- consumo, retrabalho e peças aprovadas por hora.
Depois da aprovação, trate mudanças de abrasivo, bico, equipamento, programa, dispositivo ou sistema de recuperação como alterações de processo que exigem verificação. A repetibilidade depende tanto do programa quanto da disciplina de manutenção e inspeção.
O que informar em uma consulta técnica
Para avaliar abrasivos e componentes, reúna o material, as dimensões e a geometria da peça; o contaminante a remover; o resultado e a etapa posterior; o equipamento e o bico; a pressão e a vazão disponíveis; o sistema de recuperação; o volume de produção; e os critérios de qualidade e documentação.
A Minerjato pode apoiar a seleção de abrasivos, bicos, mangueiras, equipamentos por pressão ou sucção e acessórios dentro do escopo documentado de seus produtos. Projeto do robô, integração da célula, comandos, intertravamentos, apreciação de riscos e conformidade da instalação devem ser conduzidos pelo integrador, pelos fabricantes e por profissionais habilitados.
O objetivo não é apenas automatizar movimento. É estabelecer um processo capaz de entregar a superfície especificada, com qualidade, consumo, segurança e disponibilidade medidos ao longo do tempo.
Fale com a Minerjato para avaliar abrasivos e componentes para o seu processo de jateamento.