
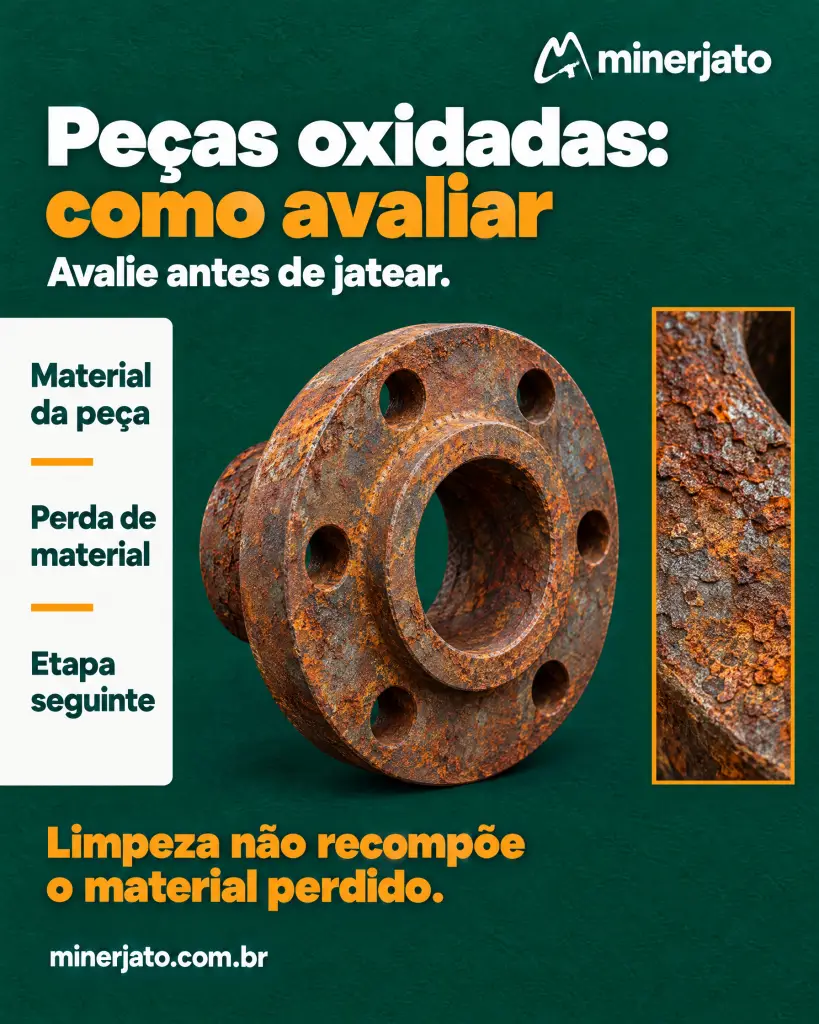
Uma flange retirada de uma linha externa, uma estrutura metálica com pintura solta ou um eixo armazenado sem proteção são exemplos recorrentes de corrosão industrial. Um exemplo de peças oxidadas não deve ser avaliado apenas pela cor marrom ou pela extensão visual da ferrugem. Para decidir entre limpeza localizada, jateamento abrasivo, reparo dimensional ou descarte, é preciso identificar o substrato, a profundidade do ataque e a função que a peça deverá cumprir após o tratamento.
A oxidação pode comprometer acabamento, aderência de revestimentos, tolerâncias dimensionais e, em situações críticas, a integridade mecânica. A escolha técnica, portanto, não é remover toda marca de corrosão a qualquer custo. É preparar a superfície no grau compatível com a aplicação final, com produtividade e controle operacional.
Exemplo de peças oxidadas e níveis de comprometimento
Considere uma chapa de aço carbono usada na fabricação de um conjunto soldado. Após permanecer em área úmida, ela apresenta pontos de ferrugem, carepa residual e pequenas regiões com tinta degradada. Se a chapa será pintada com sistema anticorrosivo, o objetivo é remover contaminantes e óxidos, gerar perfil de ancoragem adequado e manter a superfície pronta para receber o revestimento dentro da janela operacional.
O cenário muda quando a corrosão aparece em um eixo, em uma sede de rolamento, em uma válvula ou em uma peça usinada com tolerância definida. Nesses casos, o jateamento pode limpar a superfície, mas não recupera material perdido por pites. Uma cratera de corrosão pode exigir medição dimensional, usinagem, metalização, soldagem de recuperação ou substituição da peça. Tratar todas as superfícies oxidadas com o mesmo abrasivo e a mesma pressão é uma fonte comum de retrabalho.
Também é necessário diferenciar oxidação superficial de corrosão ativa sob revestimento. Bolhas, descascamento e manchas que reaparecem rapidamente podem indicar falha de preparação anterior, presença de sais, umidade retida ou incompatibilidade entre primer e superfície. A limpeza visível é apenas uma etapa. A condição para pintura depende do que permaneceu sobre o metal e do perfil gerado.
O que observar antes de iniciar o jateamento
A inspeção inicial deve responder a perguntas objetivas. Qual é o material base: aço carbono, aço inoxidável, ferro fundido, alumínio ou outro metal? Há tinta, óleo, graxa, carepa de laminação, solda ou contaminantes solúveis? A peça possui roscas, vedações, superfícies de precisão ou cavidades que precisam de mascaramento? E qual será o acabamento posterior: pintura, galvanização, solda, montagem, texturização ou uso direto?
Em um exemplo de peças oxidadas destinadas à pintura pesada, a rugosidade pode ser desejável para ancorar o revestimento. Em uma peça de acabamento decorativo ou em um componente com ajuste dimensional, a mesma rugosidade pode ser excessiva. O processo correto depende do resultado solicitado, não apenas do aspecto inicial da ferrugem.
Como definir o processo de remoção de oxidação
O jateamento abrasivo é indicado quando a operação exige remoção eficiente de óxidos, revestimentos antigos, carepa e incrustações, além de preparo uniforme para uma etapa posterior. Porém, a definição do processo precisa combinar abrasivo, equipamento, pressão, vazão, bico e condição da peça.
Abrasivos mais agressivos, com geometria angular e maior capacidade de corte, tendem a remover corrosão e pintura com maior velocidade e a criar um perfil mais pronunciado. São adequados quando a superfície precisa de ancoragem para pintura industrial, desde que o perfil esteja compatível com a espessura e a especificação do sistema de revestimento.
Abrasivos de geometria mais arredondada atuam de forma diferente. Podem ser aplicados em limpeza, acabamento, fosqueamento e processos em que o impacto controlado é mais relevante que o corte intenso. Em determinados componentes, a escolha também considera a necessidade de preservar geometrias, reduzir remoção de material ou atender requisitos de limpeza específicos.
A seleção deve considerar, ao menos, cinco variáveis operacionais:
- tipo e estado do substrato, incluindo corrosão superficial, pites e revestimentos existentes;
- grau de limpeza e perfil de rugosidade requeridos pela etapa seguinte;
- granulometria, dureza e geometria do abrasivo;
- sistema de jateamento utilizado, por pressão, sucção, a seco ou úmido;
- produtividade esperada, recuperação do abrasivo, controle de poeira e condição de segurança.
Não existe um abrasivo universal para peças oxidadas. Um material que entrega boa taxa de remoção em uma estrutura de aço pode causar acabamento inadequado em alumínio ou em peça usinada. Da mesma forma, reduzir a pressão para tentar proteger uma superfície pode diminuir tanto a eficiência que o operador compensa com maior tempo de exposição, elevando custo e variabilidade.
Jateamento por pressão, sucção, seco ou úmido
Em operações de maior demanda, o jateamento por pressão costuma oferecer maior energia de impacto e produtividade. É uma alternativa frequente para estruturas, chapas, fundidos e peças com corrosão aderida. O resultado, entretanto, depende do dimensionamento correto de bico, mangueiras, válvulas, compressor e alimentação de abrasivo. Restrição de ar, bico desgastado ou umidade na linha reduzem desempenho e tornam o acabamento inconsistente.
O sistema por sucção pode atender operações menores, cabines e aplicações em que o controle do processo tem prioridade sobre a taxa máxima de remoção. Sua capacidade deve ser analisada de acordo com a peça e o volume de produção. Usar sucção em uma demanda típica de pressão não representa economia quando aumenta o tempo de ciclo e antecipa desgaste de componentes.
O jateamento a seco é amplamente empregado na preparação para pintura, desde que haja exaustão e contenção compatíveis. Já o jateamento úmido pode ajudar a reduzir a dispersão de poeira em aplicações específicas, mas introduz uma variável adicional: a proteção contra oxidação instantânea após a limpeza. Se a peça permanecer úmida ou exposta a ambiente agressivo, a ferrugem pode retornar antes da pintura.
Da superfície limpa à proteção durável
Remover a oxidação é metade do trabalho. Após o jateamento, a superfície fica reativa e pode sofrer nova corrosão em pouco tempo, principalmente em regiões litorâneas, áreas abertas, ambientes com alta umidade ou locais sujeitos a contaminantes industriais. O intervalo entre preparo e aplicação do primer precisa ser planejado conforme a condição ambiental e o sistema de pintura.
A inspeção após o processo deve verificar limpeza visual, uniformidade, perfil de rugosidade quando aplicável e presença de pó ou abrasivo retido. Em peças com cavidades, flanges, furos roscados e canais internos, a remoção de resíduos merece atenção especial. Abrasivo residual pode prejudicar montagem, vedação, lubrificação e funcionamento de equipamentos.
Quando a peça será pintada, o primer deve ser compatível com o substrato preparado e com a condição de serviço. Não adianta especificar um revestimento de alto desempenho sobre uma superfície com sais, óleo ou perfil insuficiente. Também não adianta exceder o perfil recomendado: picos muito altos podem não ser adequadamente cobertos pela película, criando pontos vulneráveis à corrosão.
Para componentes que não receberão pintura, a proteção pode envolver óleo temporário, embalagem adequada, armazenamento seco ou outro método definido pela aplicação. A decisão depende do tempo de estocagem, da logística e do ambiente de uso. Peça limpa sem proteção não é necessariamente peça pronta para operar.
Quando recuperar e quando substituir a peça
A corrosão deve ser tratada como uma variável de manutenção, não apenas de estética. Em estruturas e componentes sem função dimensional crítica, a remoção de óxido seguida de proteção pode prolongar a vida útil com bom custo operacional. Já em itens submetidos a carga, pressão, vedação, rotação ou ajuste preciso, a avaliação precisa incluir espessura remanescente, presença de trincas, perda de seção e tolerâncias.
Pites profundos em eixos, regiões corroídas em assentos de vedação ou desgaste combinado com oxidação exigem análise de engenharia. O jateamento prepara a área para inspeção e recuperação, mas não substitui controle dimensional. Em algumas situações, insistir na recuperação aumenta o risco de parada não programada e custa mais do que a substituição planejada.
A Minerjato orienta a cotação técnica a partir dessas variáveis: material da peça, condição da oxidação, equipamento disponível, meta de acabamento e etapa posterior. Com essa base, é possível definir abrasivo, granulometria e componentes compatíveis sem transformar a preparação de superfície em tentativa. A melhor decisão começa quando a ferrugem deixa de ser apenas um defeito visível e passa a ser um dado de processo.