
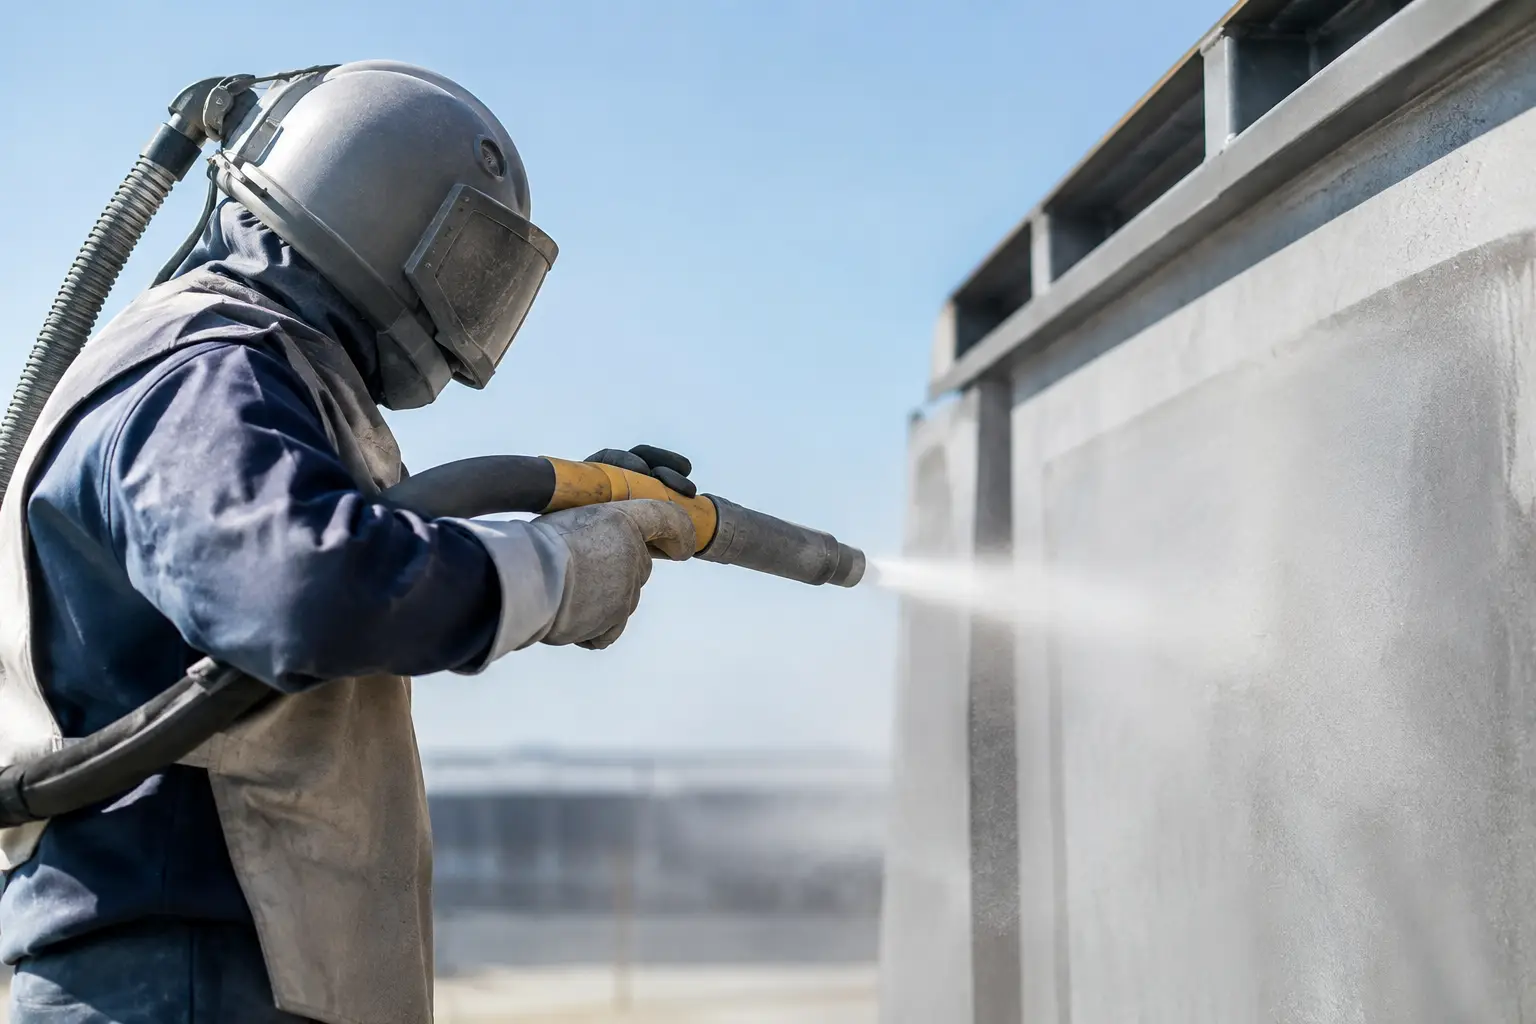
O jateamento por sucção pode ser uma boa escolha para limpeza localizada, fosqueamento e acabamento de peças em cabine, quando atende à qualidade exigida e ao tempo de ciclo disponível. A seleção deve ser confirmada na aplicação: o sistema por sucção não é automaticamente suave, e um sistema por pressão também pode ter sua intensidade controlada. O resultado, porém, não depende apenas da cabine ou da pistola: abrasivo, bico, alimentação de ar, exaustão e condição das peças de desgaste definem a produtividade real da operação.
Como funciona o jateamento por sucção
No jateamento por sucção, o ar comprimido atravessa um injetor na pistola e cria uma região de baixa pressão na câmara de mistura. Essa depressão aspira o abrasivo armazenado no reservatório ou no fundo da cabine, conduzindo a mistura de ar e partículas até o bico de saída.
O princípio é simples, mas exige equilíbrio. Se o fluxo de ar estiver abaixo do necessário, o abrasivo não é arrastado de forma estável. Se houver excesso de abrasivo na mistura, a velocidade de impacto cai e o jato perde eficiência. Vazamentos não previstos nas mangueiras, conexões mal vedadas, desgaste da pistola e granulometria incompatível também alteram a alimentação. As entradas de ar previstas no conjunto de captação devem permanecer na condição indicada pelo fabricante.
Em comparação ao jateamento por pressão, o sistema por sucção normalmente trabalha com menor velocidade de projeção do abrasivo. Essa característica pode limitar a remoção pesada. O controle de acabamento, porém, depende também do abrasivo, da pressão em operação, da distância e da técnica de aplicação. A comparação entre sistemas deve usar o mesmo critério de aceitação da peça.
Onde o jateamento por sucção entrega melhor resultado
A escolha técnica começa pelo objetivo de superfície. Para remover corrosão espessa, carepa aderida ou múltiplas camadas de pintura industrial, o jateamento por pressão tende a entregar maior taxa de remoção. Já em peças menores, retrabalhos, preparação leve e operações repetitivas dentro de cabine, a sucção pode combinar qualidade, custo operacional e facilidade de controle.
Esse sistema é frequente em oficinas de manutenção, ferramentarias, fundições, fabricantes de componentes metálicos, setores de acabamento e áreas de inspeção. Entre as aplicações compatíveis estão a limpeza de oxidação superficial, remoção de resíduos de fundição, preparação antes de pintura, fosqueamento de vidro, acabamento de alumínio, limpeza de moldes e texturização de componentes.
Em áreas extensas ou com revestimentos fortemente aderidos, um tempo de ciclo maior pode elevar o consumo de ar e abrasivo por peça aprovada. A sucção deve ser escolhida pelo resultado medido, em vez de presumir menor custo por utilizar uma configuração mais simples. A decisão correta considera área a tratar, grau de aderência do contaminante, perfil de rugosidade exigido e volume diário de produção.
Controle de acabamento versus taxa de remoção
Em operações de acabamento, avalie uniformidade, rugosidade e preservação dimensional junto com a produtividade. A velocidade do abrasivo, isoladamente, não comprova que o processo seja adequado a uma peça delicada. Um abrasivo angular e duro ainda pode gerar perfil de ancoragem expressivo, especialmente em aço ou ferro fundido.
Por outro lado, materiais esféricos ou de geometria arredondada tendem a produzir acabamento mais homogêneo e menor corte superficial. A especificação deve considerar a peça e o objetivo final: criar ancoragem para revestimento, remover uma camada sem atacar o substrato, reduzir rebarbas leves ou obter uma aparência fosca padronizada são demandas diferentes.
Componentes que determinam a estabilidade do processo
Uma cabine de sucção reúne mais do que uma pistola e um compressor. O conjunto depende de bico de ar, bico de abrasivo, corpo Venturi, mangueiras, válvulas, reservatório ou funil de coleta, sistema de recuperação e exaustão. A falha de um desses itens pode ser interpretada de forma equivocada como baixo desempenho do abrasivo.
Inspecione separadamente o injetor de ar e o bico de saída do abrasivo. O injetor influencia a vazão de ar e a depressão que alimenta a pistola; o desgaste, a combinação de diâmetros e o posicionamento dos componentes podem alterar a mistura e a eficiência. Não atribua ao aumento do bico de saída o mesmo efeito de consumo de ar observado em um sistema pressurizado.
O controle de desgaste dos bicos deve seguir o manual do modelo. O manual de uma cabine de sucção Clemco, por exemplo, relaciona baixo rendimento a desgaste do bico ou injetor, vazamentos, obstruções e ajuste do injetor. Seus parâmetros não devem ser transferidos automaticamente para outra pistola.
As mangueiras precisam ter diâmetro e comprimento compatíveis com a pistola. Curvas excessivas, estrangulamentos e conexões frouxas prejudicam a sucção. Da mesma forma, o tubo de captação deve estar bem posicionado no abrasivo para evitar pulsação no fluxo ou aspiração de ar em excesso.
A qualidade do ar comprimido influencia diretamente a operação. Umidade pode aglomerar o abrasivo e provocar obstruções; água e óleo na linha também podem contaminar a peça. Filtragem adequada, drenagem do reservatório do compressor e verificação da pressão disponível no ponto de uso são medidas de processo, não apenas cuidados de manutenção.
Abrasivo: escolha técnica, não tentativa
No jateamento por sucção, o abrasivo deve fluir com regularidade pelo circuito de alimentação e responder ao acabamento exigido. Granulometria, formato de grão, dureza, densidade e nível de pó são variáveis que precisam ser avaliadas em conjunto.
Grãos muito grossos podem apresentar dificuldade de arraste em determinadas configurações de pistola e mangueira. Grãos muito finos podem elevar a geração de pó, exigir maior eficiência do coletor e reduzir a visibilidade interna da cabine. A faixa granulométrica deve ser compatível com o bico, com o sistema de recuperação e com o resultado esperado na superfície.
Abrasivos angulares costumam favorecer corte e perfil de ancoragem. Abrasivos arredondados atuam mais por impacto e tendem a produzir acabamento menos agressivo. Já materiais de maior dureza podem elevar a eficiência sobre substratos resistentes, mas também aceleram o desgaste de bicos, mangueiras e componentes de recuperação. Não existe abrasivo universal: existe uma combinação correta para cada peça, equipamento e meta de produção.
Em sistemas com recirculação, a separação do abrasivo é decisiva. Pó, carepa removida, fragmentos de tinta e partículas degradadas precisam ser extraídos para que o meio de jateamento mantenha desempenho previsível. Quando a cabine perde capacidade de separação, o operador percebe queda de corte, aumento de poeira e acabamento irregular mesmo sem mudar o ajuste da pistola.
Exaustão, visibilidade e segurança operacional
A exaustão da cabine cumpre duas funções: manter a visibilidade durante o jateamento e controlar a dispersão de particulados no ambiente de trabalho. Uma vazão insuficiente deixa a câmara tomada por pó e dificulta a inspeção da peça. A recuperação e a separação do abrasivo também precisam de regulagem compatível, para retirar finos sem descartar material útil em excesso.
Filtros, cartuchos, mangueiras e coletores devem ser dimensionados para o tipo de abrasivo e para a carga de contaminantes removidos. A manutenção precisa acompanhar a realidade de uso. A sucção do abrasivo na pistola e a exaustão de pó da cabine são funções distintas. Verifique filtros e fluxo de exaustão conforme o manual; ausência de poeira visível não comprova, sozinha, controle da exposição.
Mesmo em cabine fechada, a proteção do operador não deve ser tratada como acessório. Luvas íntegras, visor em boas condições, vedação de portas, iluminação adequada, proteção respiratória definida pela análise de risco e treinamento de operação são requisitos fundamentais. Avalie os riscos tanto do abrasivo quanto do revestimento e do substrato removidos, incluindo poeiras tóxicas ou combustíveis quando presentes. Antes de manutenção, isole a alimentação e siga o procedimento de desenergização do equipamento.
Como especificar um sistema de sucção para a sua operação
Para orientar a cotação, reúna:
- material, dimensões, geometria e estado inicial da peça;
- revestimento ou contaminante a remover e limpeza prévia necessária;
- acabamento, rugosidade e tolerâncias dimensionais exigidos;
- quantidade por turno e tempo de ciclo aceitável;
- vazão de ar disponível na pressão de operação e outros consumidores da linha;
- abrasivo previsto, recuperação, exaustão e restrições de exposição.
Óleos e graxas devem receber limpeza prévia adequada. A remoção abrasiva não deve ser usada como substituto genérico do desengraxe.
Também vale informar se a operação será manual ou automatizada, se haverá recuperação de abrasivo e qual é a restrição crítica: tempo de ciclo, rugosidade, aparência, controle de pó ou preservação dimensional. Um componente de aço carbono preparado para pintura exige uma abordagem diferente de uma peça de alumínio para acabamento visual ou de um molde que precisa de limpeza sem alteração de geometria.
Antes de trocar abrasivo ou elevar a pressão para compensar baixo rendimento, inspecione bicos, mangueiras, regulador, filtro de ar e condição do material recirculado. Essa verificação evita que uma falha de manutenção seja tratada como erro de especificação.
Valide a configuração em uma peça representativa e registre abrasivo, injetor, bico, pressão em operação, distância e tempo de ciclo. Confira qualidade e consumo por peça aprovada, além da repetição do resultado ao longo do lote. Esses dados permitem decidir se a sucção atende à produção ou se outra configuração deve ser avaliada.
Precisa avaliar um sistema de jateamento por sucção? Fale com a equipe da Minerjato e envie os dados da peça, do acabamento e da infraestrutura disponível. A consulta pode orientar a seleção de abrasivos, equipamento e reposição compatíveis com a aplicação.