
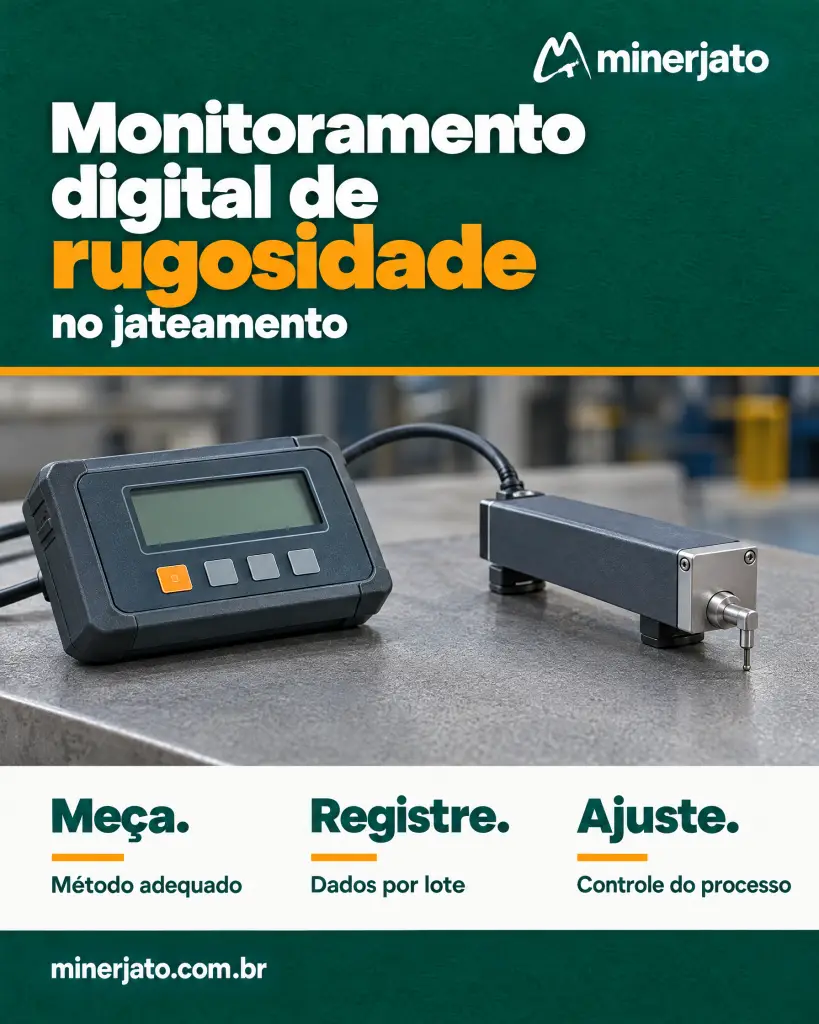
Uma superfície jateada pode parecer uniforme a olho nu e, ainda assim, apresentar variações suficientes para comprometer a aderência de um revestimento, o consumo de tinta ou a repetibilidade de uma peça técnica. O monitoramento digital rugosidade transforma essa avaliação em dados rastreáveis, permitindo corrigir o processo antes que a não conformidade avance para a etapa seguinte.
Para operações de jateamento abrasivo, o objetivo não é obter a maior rugosidade possível. É atingir o perfil especificado para o material, o revestimento e a condição de serviço da peça. Quando a medição digital é integrada à rotina de produção, a equipe deixa de depender apenas de inspeção visual, comparação tátil ou ajustes por tentativa.
O que o monitoramento digital de rugosidade mede
A rugosidade representa as irregularidades de pequena escala presentes na superfície. No jateamento, essas irregularidades formam um perfil que pode favorecer a ancoragem mecânica de uma pintura, criar uma textura funcional ou atender a uma exigência de acabamento. O valor adequado depende da aplicação. Uma estrutura metálica que receberá sistema de pintura anticorrosiva exige um critério diferente de um componente que passará por fosqueamento, limpeza técnica ou shot peening.
Instrumentos digitais, como rugosímetros de contato e equipamentos ópticos compatíveis com a geometria da peça, registram parâmetros definidos pela especificação do processo. Entre os mais conhecidos estão Ra, relacionado à rugosidade média, e Rz, associado à altura média entre picos e vales. Eles não devem ser tratados como equivalentes: um mesmo componente pode apresentar resultados aceitáveis em um parâmetro e inadequados em outro.
Em superfícies jateadas destinadas à pintura, também é comum controlar o perfil de ancoragem por métodos previstos na especificação aplicável, como fita réplica, comparadores ou medidores de perfil. A escolha do método precisa acompanhar a exigência contratual, o tipo de substrato e a faixa de perfil requerida. Digitalizar o registro não elimina a necessidade de selecionar corretamente a técnica de medição.
Por que medir depois do jateamento não basta
A medição final identifica o resultado, mas o ganho real vem de relacionar esse resultado às variáveis que o produziram. Se uma série de peças apresenta rugosidade abaixo do especificado, a causa pode estar no abrasivo, na pressão de trabalho, no desgaste do bico, na distância de jateamento, no ângulo de incidência ou na condição da superfície de entrada.
Sem histórico, a correção tende a ser genérica: aumenta-se a pressão, troca-se o abrasivo ou repete-se o jateamento. Isso pode elevar consumo, gerar perfil excessivo, acelerar o desgaste de componentes e criar retrabalho. Com dados organizados, a equipe consegue comparar lotes, turnos, equipamentos e operadores para localizar a variável que saiu de controle.
O monitoramento digital também expõe uma diferença operacional relevante: média dentro da faixa não garante uniformidade. Uma peça pode apresentar valor médio aceitável, mas dispersão elevada entre pontos críticos. Em componentes de grande área, geometrias complexas ou regiões de difícil acesso, definir pontos de leitura é tão importante quanto definir o instrumento.
Rugosidade, limpeza e perfil são controles distintos
É comum misturar conceitos que devem ser verificados separadamente. O grau de limpeza avalia contaminantes, oxidação, carepa e revestimentos removidos. A rugosidade avalia a topografia gerada. Já o perfil de ancoragem é a condição de relevo exigida para uma determinada aplicação de revestimento.
Uma superfície pode estar limpa e ainda ter perfil insuficiente para uma tinta de alta espessura. Pode também apresentar rugosidade elevada, mas manter poeira, sais ou outros contaminantes que afetam a aderência. Por isso, o sistema de inspeção deve registrar cada critério conforme o procedimento aplicável, sem usar uma medição como substituta da outra.
Variáveis do jateamento que alteram a rugosidade
O abrasivo é um fator central, mas não atua sozinho. A granulometria influencia o tamanho e a intensidade das marcas produzidas; a geometria das partículas altera o mecanismo de corte ou impacto; e a dureza interfere na capacidade de atuar sobre diferentes substratos. Abrasivos angulares tendem a produzir uma topografia distinta de mídias esféricas, que podem ser indicadas quando o objetivo envolve acabamento, compactação superficial ou shot peening.
A pressão efetiva no bico precisa ser acompanhada, não apenas a pressão indicada no compressor. Perdas em mangueiras, conexões inadequadas, filtros saturados e dimensionamento incorreto reduzem a energia de impacto. Da mesma forma, um bico desgastado modifica o fluxo de ar e abrasivo, afetando produtividade, consumo e padrão de acabamento.
A distância e o ângulo de jateamento também definem a energia transferida à peça. Afastar excessivamente o bico pode reduzir a ação do abrasivo. Aproximá-lo sem controle pode concentrar o ataque e causar irregularidade. Em linhas manuais, esse é um ponto sensível: o monitoramento digital permite verificar se a variação entre operadores está dentro da tolerância ou se o procedimento precisa ser ajustado.
O estado do abrasivo merece atenção adicional. Contaminação, quebra excessiva, mistura de granulometrias e reaproveitamento sem classificação podem mudar o perfil obtido ao longo do turno. Em sistemas com recuperação, o controle da mídia deve fazer parte da mesma rotina de dados da inspeção superficial.
Como estruturar o controle digital na produção
A implementação deve começar pela especificação, e não pela compra do instrumento. Primeiro, defina qual parâmetro precisa ser controlado, qual faixa é aceitável, em quais áreas da peça a leitura será feita e qual método é reconhecido pelo cliente ou pelo procedimento interno. Um valor sem contexto não orienta decisão de processo.
Em seguida, estabeleça uma condição de medição repetível. A superfície deve estar livre de poeira solta que interfira na leitura, o instrumento deve estar verificado conforme sua orientação de uso e a equipe precisa posicioná-lo de modo consistente. Peças curvas, cantos, soldas e regiões estreitas podem exigir acessórios, método alternativo ou pontos específicos de avaliação.
O registro digital deve associar a medição ao lote, à ordem de produção, ao tipo de peça, ao operador ou cabine, ao abrasivo utilizado e aos principais parâmetros de jateamento. Não é necessário registrar dados sem finalidade. O foco é criar rastreabilidade suficiente para comparar resultados e agir quando houver desvio.
Uma rotina prática pode combinar medição de primeira peça, verificações por amostragem durante o lote e inspeção final nos pontos definidos. A frequência depende do risco do processo. Em uma peça crítica, com revestimento de alta responsabilidade ou requisito contratual rígido, o intervalo de controle tende a ser menor. Em operações estáveis e repetitivas, a amostragem pode ser ajustada com base no histórico comprovado.
Transforme leituras em critérios de ação
Planilhas, aplicativos industriais ou sistemas de qualidade podem centralizar os resultados, desde que a informação seja simples de consultar no chão de fábrica. O valor do monitoramento não está em acumular arquivos, mas em definir respostas para cada condição.
Quando a medição estiver abaixo da faixa, a equipe deve verificar primeiro as variáveis com maior probabilidade de desvio: condição do abrasivo, pressão no bico, desgaste do bico e regulagem de alimentação. Quando estiver acima, aumentar o controle não significa reduzir tudo ao mesmo tempo. Avalie se houve troca de lote, alteração de granulometria, mudança de distância de aplicação ou condição diferente do substrato.
Limites de alerta ajudam a atuar antes da rejeição. Se a especificação permite uma faixa determinada, pode-se definir uma faixa interna mais conservadora para investigação preventiva. Essa decisão deve considerar a capacidade real do processo. Estabelecer limites muito estreitos sem estabilidade operacional apenas aumenta intervenções desnecessárias.
Cuidados com a interpretação dos dados
Não compare resultados de instrumentos, parâmetros ou métodos diferentes como se fossem automaticamente equivalentes. Um rugosímetro de contato, um equipamento óptico e uma fita réplica podem responder de forma diferente à mesma topografia, especialmente em superfícies agressivas ou muito irregulares. O procedimento precisa declarar qual método é válido para cada requisito.
Também é necessário considerar a direção da leitura. Superfícies produzidas por jateamento costumam ter distribuição irregular de picos e vales, enquanto processos direcionais podem gerar textura com orientação predominante. Medir sempre no mesmo sentido e na mesma região melhora a comparabilidade.
A calibração e a verificação periódica não são tarefas administrativas. Um instrumento fora de condição pode levar a ajustes equivocados em um processo que estava correto. Da mesma forma, treinamento do inspetor é parte do sistema de medição: pressão de contato, limpeza da ponta, posicionamento e seleção de corte influenciam a confiabilidade da leitura.
Monitoramento digital de rugosidade como decisão de processo
Quando integrado ao jateamento, o dado de rugosidade passa a orientar compra, manutenção e produção. Ele ajuda a definir quando substituir um bico, revisar uma linha pneumática, separar um lote de abrasivo ou ajustar um procedimento de aplicação. O resultado é menos dependência de percepção individual e maior repetibilidade entre lotes.
A especificação do abrasivo deve acompanhar essa lógica. Material da superfície, perfil desejado, tipo de equipamento, pressão disponível, sistema de recuperação e acabamento final precisam ser avaliados em conjunto. Escolha técnica, não tentativa.
Na cotação técnica, a Minerjato pode apoiar essa análise ao relacionar abrasivo, granulometria, geometria, componentes de jateamento e objetivo de acabamento. O melhor controle digital começa com um processo capaz de entregar o perfil requerido de forma consistente - e não apenas com uma medição mais detalhada no final da linha.