
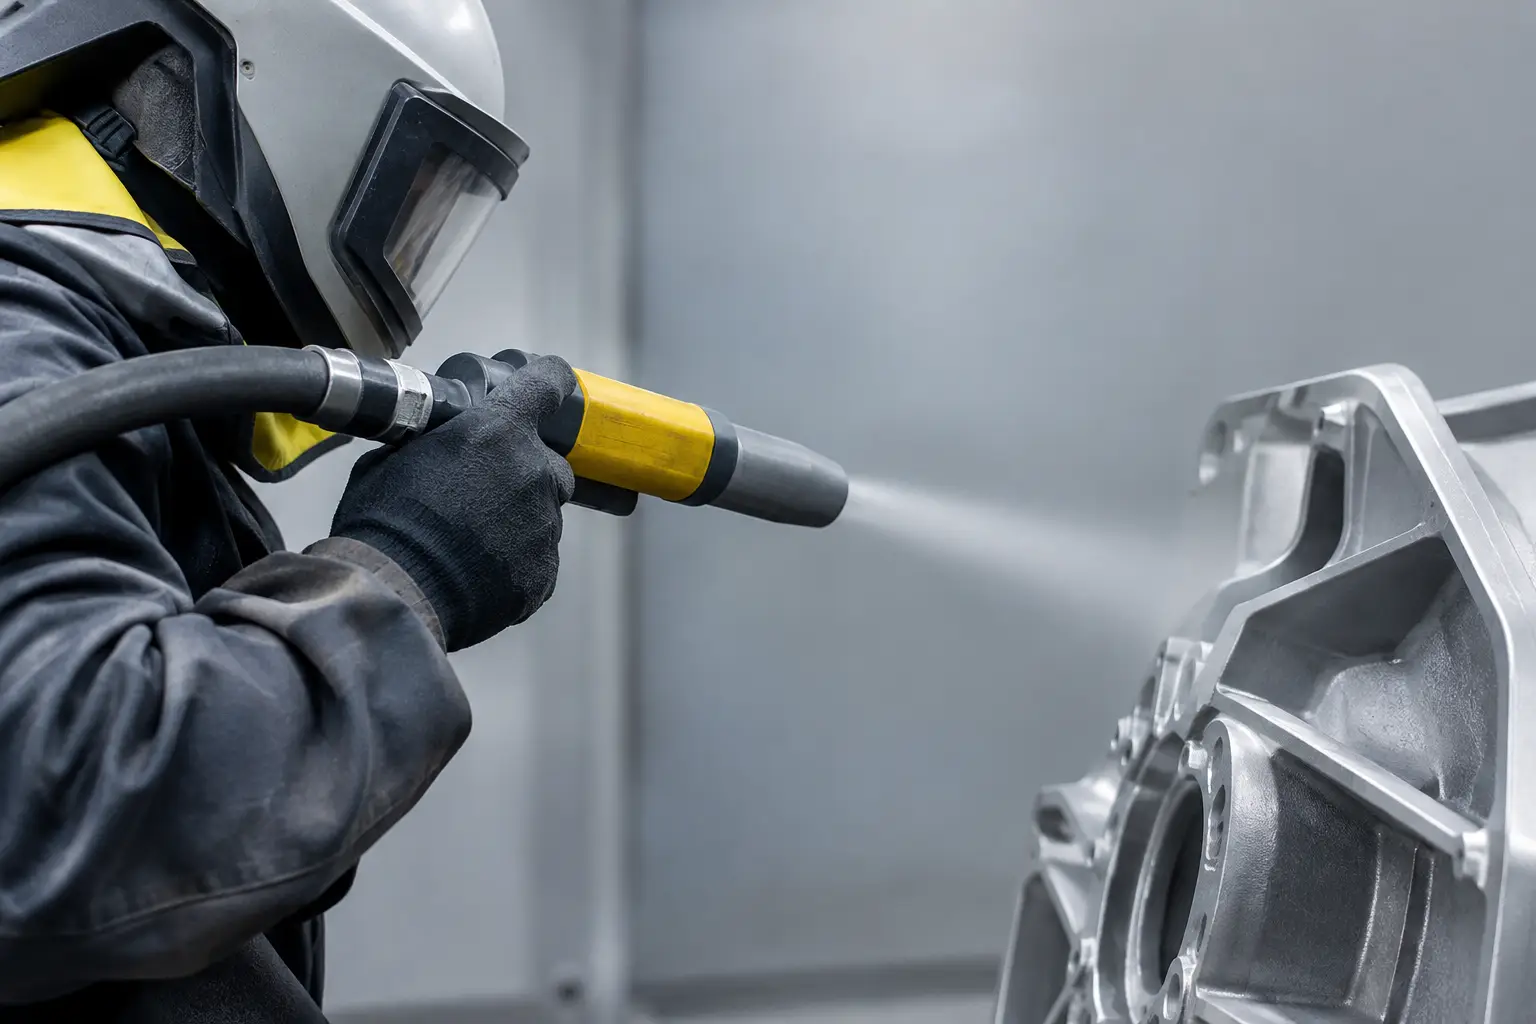
A pergunta sobre qual pressão ideal para alumínio não tem uma resposta única em bar. Alumínio é um substrato relativamente macio, sensível ao excesso de energia do jato e vulnerável à contaminação por partículas ferrosas. Em vez de definir a pressão pelo costume da operação, o critério deve ser a combinação entre liga, espessura da peça, contaminante a remover, abrasivo, geometria e acabamento exigido.
A pressão adequada é a regulagem validada que atinge o resultado especificado sem danificar a peça. Não há uma faixa universal para todo alumínio. O ponto de partida deve seguir a documentação do sistema e ser confirmado em amostra representativa, considerando também vazão de ar, bico, distância e tempo de exposição.
Pressão ideal para alumínio depende do objetivo
O jateamento de alumínio pode atender finalidades bastante diferentes. Uma carcaça fundida com oxidação superficial não recebe o mesmo tratamento de uma chapa fina, de um perfil extrudado, de uma peça usinada ou de um componente que seguirá para pintura eletrostática, anodização ou soldagem.
Quando o objetivo é apenas remover sujeira, óxidos leves e resíduos de processo, a pressão mais baixa reduz o risco de atacar o substrato. Para criar ancoragem antes de uma pintura industrial, a pressão deve ser suficiente para produzir um perfil homogêneo, mas sem abrir uma rugosidade incompatível com a espessura do revestimento. Já no fosqueamento decorativo ou na texturização controlada, a repetibilidade depende mais da estabilidade do conjunto do que de elevar a pressão ao máximo.
A pressão deve ser medida e ajustada considerando o ponto de trabalho. A leitura no compressor ou no regulador principal não representa, necessariamente, a pressão efetiva no bico. Mangueiras longas, conexões restritivas, filtros saturados, diâmetro insuficiente de linha e consumo simultâneo de ar provocam queda de pressão. Verifique a pressão em operação pelo método e instrumento recomendados pelo fabricante, com pessoal treinado. A leitura deve ser registrada junto com as demais variáveis do teste.
Como definir a pressão por aplicação
A pressão de partida deve vir da documentação do equipamento e do abrasivo ou de um procedimento já validado para peças equivalentes. Uma faixa em bar, sem identificar sistema por pressão ou sucção, bico, meio abrasivo e ponto de medição, não é suficiente para orientar a operação.
Para limpeza ou acabamento leve, priorize a preservação dimensional e a uniformidade. Óleos e graxas devem ser removidos previamente por um procedimento adequado de limpeza; o jateamento não substitui o desengraxe.
Na preparação para pintura ou adesivos, defina o grau de limpeza e o perfil superficial exigidos pelo revestimento. A pressão é uma das variáveis para alcançar esse resultado, junto com a geometria do abrasivo, a granulometria e a técnica de aplicação.
Para retirar revestimentos ou óxidos mais aderidos, avalie a seletividade da remoção e a integridade do substrato. Elevar a pressão, aproximar o bico ou aumentar seu diâmetro pode alterar o ataque e a demanda de ar; essas mudanças precisam de teste e não devem ser tratadas como correções automáticas.
Em chapas finas, bordas, nervuras e peças com tolerâncias estreitas, interrompa o teste se surgirem deformação, perda de material ou textura incompatível. A regulagem aprovada para uma peça robusta não deve ser transferida diretamente para outra geometria.
O abrasivo altera a pressão necessária
Definir a pressão sem definir o abrasivo é uma escolha incompleta. O mesmo ajuste de ar gera resultados distintos com óxido de alumínio, microesfera de vidro, granalha plástica, abrasivo vegetal, bicarbonato ou outros meios técnicos.
O óxido de alumínio é indicado quando se busca ação de corte, remoção e perfil de ancoragem. Por ser duro e angular, normalmente permite trabalhar com pressão moderada e obter resultado efetivo. Em alumínio, o controle de granulometria é decisivo: partículas muito grossas podem deixar uma rugosidade excessiva para o acabamento posterior.
A microesfera de vidro pode ser utilizada para limpeza e acabamento acetinado, conforme a especificação. Sua ação esférica difere do corte de abrasivos angulares, mas também pode alterar a superfície. Valide aparência, rugosidade e dimensões; não presuma que um meio esférico seja inofensivo para uma chapa fina.
Abrasivos plásticos, bicarbonato e outros meios podem atender remoção seletiva quando compatíveis com o equipamento e a etapa posterior. Confirme as orientações do fornecedor, inclusive limpeza de resíduos antes de pintura, adesão ou tratamento químico.
Evite usar abrasivos ferrosos em alumínio quando houver risco de impregnação de partículas. Contaminação ferrosa pode favorecer corrosão posterior e gerar falhas visuais ou funcionais, principalmente em peças expostas à umidade ou destinadas a tratamentos de maior exigência. O abrasivo, a cabine, as mangueiras e o sistema de recuperação devem estar livres de contaminação cruzada.
Bico, distância e ângulo também controlam o ataque
A pressão é apenas uma parte da energia do jateamento. Um bico desgastado aumenta o diâmetro de passagem, consome mais ar e reduz a estabilidade do jato. Na prática, a operação pode parecer estar na pressão regulada, mas apresentar baixa velocidade de partículas e acabamento inconsistente. Inspecionar o desgaste do bico faz parte do controle de processo.
A distância entre bico e peça interfere diretamente na concentração do jato. Trabalhar muito próximo intensifica o ataque em uma área pequena, podendo marcar o alumínio mesmo em pressões moderadas. Defina e registre a distância a partir da documentação do sistema e do teste na peça, mantendo-a estável durante a comparação. Peças com geometria complexa exigem atenção adicional em cantos, raios internos, nervuras e bordas.
O ângulo também muda o resultado. A incidência mais perpendicular concentra a componente normal do impacto, enquanto uma incidência oblíqua altera a ação de corte e a distribuição do ataque. O resultado depende também do abrasivo; valide o ângulo para a operação, em vez de associar uma orientação a menor agressividade em todos os casos. A movimentação precisa ser constante, com passadas sobrepostas e velocidade uniforme. Parar o jato sobre um único ponto é uma causa frequente de manchas e crateras localizadas.
Como validar e registrar a regulagem
A validação deve ocorrer antes de liberar a produção. Use uma amostra representativa da peça, com a mesma liga, espessura e condição superficial. Use a regulagem inicial recomendada para o sistema e avance de modo controlado, dentro dos limites do fabricante. Altere uma variável por vez e registre pressão em operação, abrasivo, bico, distância, ângulo, tempo de ciclo e consumo. Compare aparência, rugosidade e dimensões com os critérios de aceitação.
Avalie quatro critérios ao mesmo tempo:
- remoção completa de óxidos, revestimentos ou contaminantes;
- perfil de rugosidade compatível com a etapa seguinte;
- ausência de deformação, rebarba, cavidades ou alteração dimensional;
- acabamento visual uniforme em toda a geometria da peça.
Se a remoção estiver lenta, não aumente a pressão automaticamente. Verifique primeiro a granulometria, o estado do abrasivo, a vazão da dosadora, o diâmetro do bico, a umidade do ar e a eficiência da exaustão. Abrasivo contaminado, úmido ou excessivamente fragmentado reduz desempenho e induz ajustes errados de pressão.
Ar comprimido seco é parte da especificação
Em jateamento por pressão, qualidade do ar comprimido tem impacto direto na repetibilidade. Umidade pode aglomerar o abrasivo e provocar falhas de alimentação; água e óleo na linha também podem contaminar a superfície. No alumínio, que pode seguir para pintura, conversão química ou anodização, resíduos de óleo são especialmente críticos.
Mantenha filtragem adequada, drenagem eficiente e capacidade de compressor compatível com o bico instalado. Um sistema subdimensionado provoca quedas de pressão durante o ciclo e faz o operador compensar com regulagens inadequadas. O resultado é variação entre peças, maior consumo e dificuldade para padronizar o acabamento.
Poeira de alumínio exige avaliação específica
A poeira fina de alumínio pode ser combustível e apresentar risco de explosão quando dispersa no ar em determinadas condições, conforme a orientação técnica da OSHA. A cabine e o sistema de coleta devem ser avaliados para o material e o resíduo gerado, considerando fontes de ignição e contaminação cruzada. Não trate a exaustão usada para outro metal como automaticamente adequada ao alumínio.
A avaliação de riscos deve orientar contenção, coleta, limpeza e proteção do operador. O ajuste de pressão não substitui esses controles.
Precisa definir qual pressão ideal para alumínio na sua operação? Fale com a equipe da Minerjato e informe liga, espessura, geometria, revestimento ou contaminante, acabamento requerido e processo posterior. Inclua modelo da máquina, abrasivo, bico e capacidade de ar disponível. Esses dados ajudam a orientar a seleção do sistema e o teste de validação.