
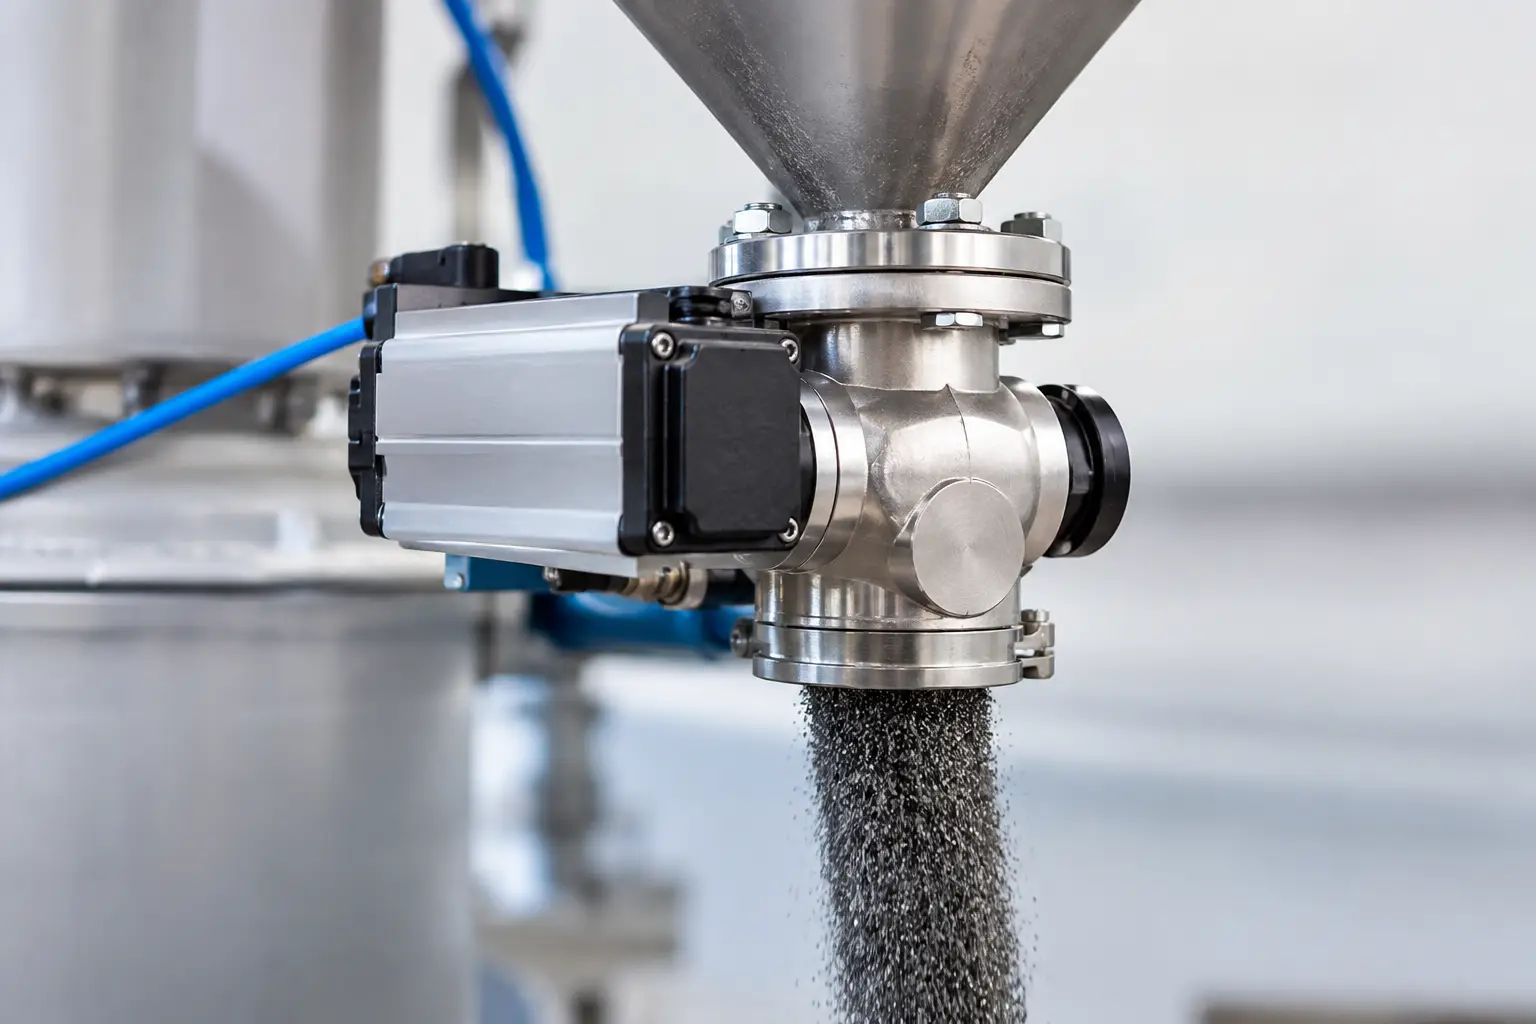
Em uma cabine ou vaso de pressão, não basta selecionar o abrasivo correto se a alimentação até a mangueira varia a cada ciclo. A válvula dosadora para abrasivo é o componente que regula essa entrega, definindo quanto material entra no fluxo de ar e, por consequência, influenciando velocidade de limpeza, consumo, perfil superficial e estabilidade da operação.
No jateamento abrasivo, a dosagem não deve ser tratada como um ajuste secundário. Uma abertura excessiva pode elevar o consumo, reduzir a velocidade das partículas por falta de ar disponível e aumentar o desgaste de mangueiras, bicos e conexões. Uma abertura restrita demais reduz a capacidade de remoção e prolonga o tempo de ciclo. A escolha técnica considera o conjunto completo: equipamento, pressão disponível, tipo de abrasivo, granulometria, mangueira, bico e acabamento exigido.
O que faz uma válvula dosadora para abrasivo
Instalada normalmente na saída inferior do vaso de pressão, a válvula dosadora controla a passagem do abrasivo para a linha de jateamento. Nesse ponto, o material precisa ser incorporado ao ar comprimido de forma contínua e previsível. O objetivo não é apenas liberar abrasivo, mas manter uma relação equilibrada entre ar e partículas durante o trabalho.
Quando esse equilíbrio se perde, os sinais aparecem no processo. O operador percebe pulsação no jato, queda de rendimento, acabamento irregular ou dificuldade para manter o padrão de limpeza. Em operações de remoção de carepa, ferrugem ou pintura, isso pode significar mais tempo por peça. Em preparação para pintura, pode resultar em perfil de ancoragem fora da especificação e retrabalho posterior.
A válvula também participa do controle econômico da operação. Abrasivo em excesso não representa necessariamente maior agressividade. Se o volume de partículas ultrapassa a capacidade do fluxo de ar, o jato pode perder eficiência. O resultado é consumo elevado sem ganho proporcional de produtividade.
Dosagem depende do sistema, não só da peça
A válvula adequada varia conforme a configuração do jateamento. Em vasos de pressão, a alimentação é submetida à pressão interna do equipamento e exige componentes compatíveis com esse regime de trabalho. Em sistemas por sucção, a lógica de alimentação é diferente, pois o abrasivo é arrastado pela depressão gerada no circuito. Aplicar uma solução projetada para um sistema em outro compromete controle e desempenho.
Também é necessário considerar o comportamento do abrasivo. Granalhas metálicas, óxido de alumínio, microesfera de vidro, escória abrasiva, garnet e outros materiais apresentam densidade, formato, dureza e fluidez distintos. Um abrasivo angular tende a atuar de maneira diferente de um material esférico, inclusive no contato com sedes, vedações e passagens internas da válvula.
A granulometria é outro ponto decisivo. Partículas mais grossas demandam passagem compatível para evitar restrições e travamentos. Materiais muito finos podem reagir mais sensivelmente à umidade e à qualidade do ar comprimido. Não existe uma regulagem universal que funcione para todos os abrasivos ou todas as pressões de trabalho.
Válvulas manuais e sistemas de regulagem fina
Modelos manuais atendem operações que trabalham com parâmetros relativamente estáveis e permitem que o operador ajuste a abertura conforme o comportamento do jato. São soluções práticas, desde que a regulagem seja protegida contra alteração acidental e acompanhada por um procedimento operacional definido.
Em aplicações com alto volume, repetibilidade crítica ou trocas frequentes de peças, sistemas de regulagem mais precisa podem oferecer maior controle. O ganho está na capacidade de reproduzir uma condição de trabalho validada, reduzindo dependência de ajustes por tentativa. Ainda assim, a precisão da válvula não corrige problemas de pressão insuficiente, bico desgastado ou abrasivo contaminado.
Há também configurações com válvulas pneumáticas e comandos remotos, integradas à operação do vaso. Nesses casos, a compatibilidade entre acionamento, pressão de comando, conexões e condições de segurança deve ser confirmada antes da instalação. Uma solução de controle inadequada pode introduzir falhas no acionamento e paradas não planejadas.
Critérios para especificar a válvula correta
A seleção deve começar pela identificação do processo atual e do resultado esperado. Informar apenas o diâmetro do vaso ou solicitar uma válvula para jato não é suficiente para assegurar compatibilidade. Na cotação técnica, os dados abaixo ajudam a definir a alternativa adequada:
- tipo de equipamento, incluindo vaso de pressão, cabine, sistema a seco ou úmido;
- abrasivo utilizado, granulometria, formato das partículas e condição de reutilização;
- pressão de trabalho, diâmetro e comprimento das mangueiras, além do tamanho do bico;
- objetivo do jateamento, como limpeza, remoção de revestimento, preparação para pintura, acabamento ou texturização;
- condição da instalação, especialmente umidade no ar comprimido, presença de contaminantes e frequência de operação.
Essas informações permitem avaliar não só a válvula, mas as interfaces que determinam sua eficiência. Uma válvula com passagem adequada pode operar abaixo do esperado se o registro de ar estiver subdimensionado. Da mesma forma, um bico próximo do fim de vida aumenta o consumo de ar e altera o comportamento do conjunto, levando a ajustes de dosagem que mascaram a causa real do problema.
Compatibilidade dimensional e resistência ao desgaste
O abrasivo é, por definição, um agente de desgaste. Por isso, corpo, sede, rotor, mangotes, vedações e demais componentes internos precisam ser avaliados conforme a severidade da aplicação. Em operações contínuas com abrasivos de alta dureza, a durabilidade dos itens de contato direto passa a ter impacto relevante no custo de manutenção.
A compatibilidade dimensional envolve roscas, flanges, conexões, mangotes e espaço físico para montagem e regulagem. Substituir uma válvula sem verificar esses pontos pode exigir adaptações improvisadas, criando vazamentos, perda de pressão ou dificuldade de manutenção. Em sistemas pressurizados, qualquer intervenção deve respeitar procedimentos de bloqueio, despressurização e inspeção antes do retorno à operação.
Sinais de que a dosagem precisa ser revisada
Oscilação no jato é um dos sintomas mais comuns. Ela pode estar ligada à alimentação irregular de abrasivo, mas também à umidade, obstrução parcial, entrada de ar falsa, desgaste de componentes ou formação de ponte no reservatório. A análise deve seguir a linha de processo, sem assumir que a válvula é sempre a origem da falha.
Outro sinal é o aumento de consumo sem melhoria na produtividade. Antes de abrir mais a dosagem, vale verificar a pressão real no bico, o estado do bico de jateamento e a condição do abrasivo. Material contaminado por pó, óleo ou umidade altera a fluidez e pode exigir ajustes constantes. Nessa condição, forçar a abertura da válvula tende a piorar a irregularidade.
Se o acabamento varia entre operadores ou turnos, a falta de referência de regulagem pode ser o problema. Registrar a pressão, o abrasivo, a posição de abertura e a condição do bico cria uma base para repetibilidade. Esse controle é especialmente útil quando o jateamento precede pintura industrial, metalização, revestimentos técnicos ou processos com requisito de rugosidade definido.
Ajuste operacional sem desperdício
O ajuste deve ser feito com ar comprimido dentro da faixa de operação e com o sistema já estabilizado. Começar com abertura moderada e observar a uniformidade do jato é mais seguro do que liberar grande volume de abrasivo de uma vez. A regulagem deve buscar um fluxo contínuo, com capacidade de limpeza compatível com a pressão e o bico utilizados.
Durante a operação, não se deve alterar a válvula sem avaliar o efeito sobre o acabamento. Mais abrasivo pode acelerar a remoção em algumas condições, mas pode também diminuir a velocidade das partículas e gerar maior rebote, poeira ou desgaste. Em peças sensíveis, geometrias complexas ou acabamentos controlados, pequenas mudanças na alimentação podem ter efeito relevante no resultado final.
A manutenção preventiva preserva o controle obtido na regulagem. Inspecione periodicamente pontos de vazamento, desgaste interno, condição de vedações e acúmulo de material. Use ar seco e filtrado conforme a exigência do sistema, pois a umidade favorece aglomeração do abrasivo e instabilidade de fluxo. A reposição deve respeitar o modelo e a aplicação, especialmente quando há peças sujeitas a abrasão direta.
A Minerjato conduz essa escolha a partir do processo real de jateamento, avaliando abrasivo, equipamento e objetivo de acabamento antes de definir a configuração. Uma válvula dosadora bem especificada transforma a alimentação de abrasivo em uma variável controlada - e isso reduz perdas, estabiliza a produção e dá mais segurança para decidir cada ajuste no chão de fábrica.